


 English
Demandez à dix producteurs de non-tissés ce que signifie la résistance à l'abrasion et vous obtiendrez dix réponses légèrement différentes, mais toutes tournent autour de la même idée : combien de frottements un tissu peut subir avant que sa surface ne commence à changer. Du duvet, un amincissement, une zone brillante là où les fibres ont été aplaties, un petit trou s'ouvrant le long d'un pli : tels sont les résultats visibles de l'abrasion, et au moment où l'utilisateur final les remarque, le matériau a déjà cessé de faire le travail pour lequel il a été acheté.
La chose utile à comprendre est que la résistance à l’abrasion n’est pas un simple interrupteur que vous pouvez activer sur la machine. Cela résulte de l'interaction entre la qualité du polymère, la finesse du filament, la manière dont la bande est liée, la manière dont le rouleau est enroulé et la manière dont le produit fini est utilisé. C’est à cette interaction que nous consacrons la plupart de nos heures de travail, voici donc une présentation pratique de celle-ci.
Que signifie la résistance à l'abrasion dans un contexte non tissé
Dans un tissu tissé, les fils entrelacés supportent la charge et une action de frottement polit principalement le sommet du tissage. Les non-tissés n’ont pas une telle architecture. La surface est un réseau de segments de fibres ancrés aux points de liaison thermique, et lorsque quelque chose frotte contre elle, deux choses distinctes commencent à se produire. Premièrement, les fibres mal ancrées à la surface sont tirées vers le haut, produisant du duvet et un toucher plus rugueux. Deuxièmement, si les points de liaison se fissurent ou si les fibres glissent, le matériau s'éloigne de la surface, la bande s'amincit et éventuellement un trou apparaît.
C'est pourquoi la résistance à l'abrasion des tissus spunbond et spunmelt est avant tout une question d'ancrage des fibres. Un tissu peut être résistant en termes de traction et néanmoins s’abraser fortement si ses fibres superficielles sont mal fixées – et l’inverse est également vrai.
Comment l'industrie attribue un chiffre à l'usure
Aucun test ne décrit à lui seul l’abrasion, c’est pourquoi plusieurs méthodes coexistent. Chacun simule un type de contact différent et les résultats ne sont pas interchangeables entre eux.
| Méthode | Norme typique | Ce qu'il révèle |
|---|---|---|
| Martindale | OIN 12947, ASTM D4966 | Abrasion plate sous une légère charge ; rapporte les cycles à un niveau défini de changement de surface |
| Plateforme rotative Taber | ASTM D3884 | Perte de poids après un nombre de tours défini ; convient aux matériaux plus lourds ou enduits |
| Cylindre oscillant | ASTM D4157 | Frottement d'avant en arrière en ligne ; plus proche des sacs, des tissus d'ameublement et des housses |
| Tests de flexion et de pliage | Protocoles internes ou clients | Des plis répétés, qui comptent souvent plus qu'un frottement à plat pour les lingettes et les blouses. |
En pratique, la plupart des acheteurs combinent une méthode standard avec une simple solution interne qui imite leur propre ligne de transformation. Ce deuxième test est souvent le plus honnête, car il reflète la pression de contact et la vitesse réelles auxquelles le tissu sera soumis.
Là où la résistance à l’abrasion gagne sa place
Certaines applications punissent une surface de tissu en continu, d'autres uniquement pendant la manipulation. Il est utile de savoir à qui vous avez affaire :
- Des sacs de courses réutilisables, où le même panneau est plié, traîné et frotté contre lui-même pendant des années.
- Lingettes et torchons de cuisine, où l'utilisateur frotte plutôt que d'essuyer doucement.
- Les couvertures agricoles et les tissus paysagers, où l'installation et le mouvement du sol causent des dégâts bien avant les UV.
- Les blouses et les champs médicaux, dont l'abrasion se manifeste par du peluchage, constituent un problème de sécurité des patients, et pas seulement un problème esthétique.
- Supports de meubles, coutil de matelas et garnitures automobiles, où le tissu frotte contre la mousse et les bords du cadre.
Chacun d’eux sollicite la surface différemment, de sorte qu’une spécification écrite pour l’un sera rarement transférée proprement à l’autre.
Ce qui détermine réellement la résistance à l'abrasion d'un non-tissé PP
Finesse des filaments
Les filaments plus fins donnent plus de fibres par unité de surface et une meilleure couverture de surface, ce qui améliore généralement la douceur du processus d'usure – mais les filaments très fins peuvent également être retirés plus facilement si la liaison est marginale. Les filaments plus grossiers résistent à la traction, mais laissent une main plus dure. Le juste équilibre dépend de l’utilisation finale et c’est l’un des premiers paramètres dont nous discutons avec un client. Notre note sur la façon dont le denier du filament influence la qualité du tissu va plus loin dans le compromis.
Qualité du collage
Le collage par calandre est l'endroit où la résistance à l'abrasion est en grande partie gagnée ou perdue. Un motif de liaison bien formé avec une zone de liaison appropriée ancre les fibres de surface sans fragiliser la bande. Si la température et la pression sont trop élevées, la feuille devient rigide ; il résistera bien aux frottements légers mais se fissurera au niveau des plis. Si vous refroidissez trop, la surface s'effrite presque immédiatement. Une pression de pincement uniforme et une température uniforme sur toute la largeur sont aussi importantes que les points de consigne eux-mêmes.
Grammage et épaisseur de base
Les tissus plus lourds ont simplement plus de matière à perdre avant que la structure ne soit compromise. L'épaisseur répartit également la pression de contact sur davantage de fibres, ce qui réduit les dommages locaux. C’est le levier le moins astucieux disponible, mais il est souvent le plus fiable.
Architecture des couches
Dans une structure filée-fondue, les couches filées-liées assurent la fonction mécanique tandis que les couches soufflées par fusion assurent les performances de barrière. Les fibres fondues sont extrêmement fines et mal adaptées pour résister à l'usure de surface, donc les placer au milieu d'une construction SMS ou SMMS les protège. Lorsque l'abrasion est la propriété critique, l'ajout de poutres spunbond (passant du S au SS au SSS) fait généralement plus pour la durée de vie que l'ajout de couches barrières.
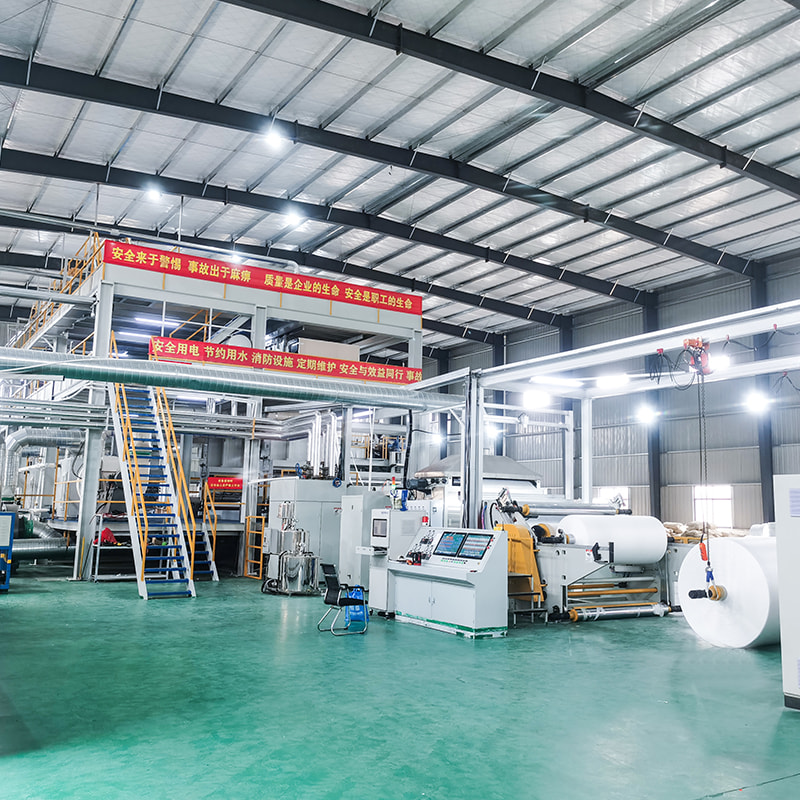
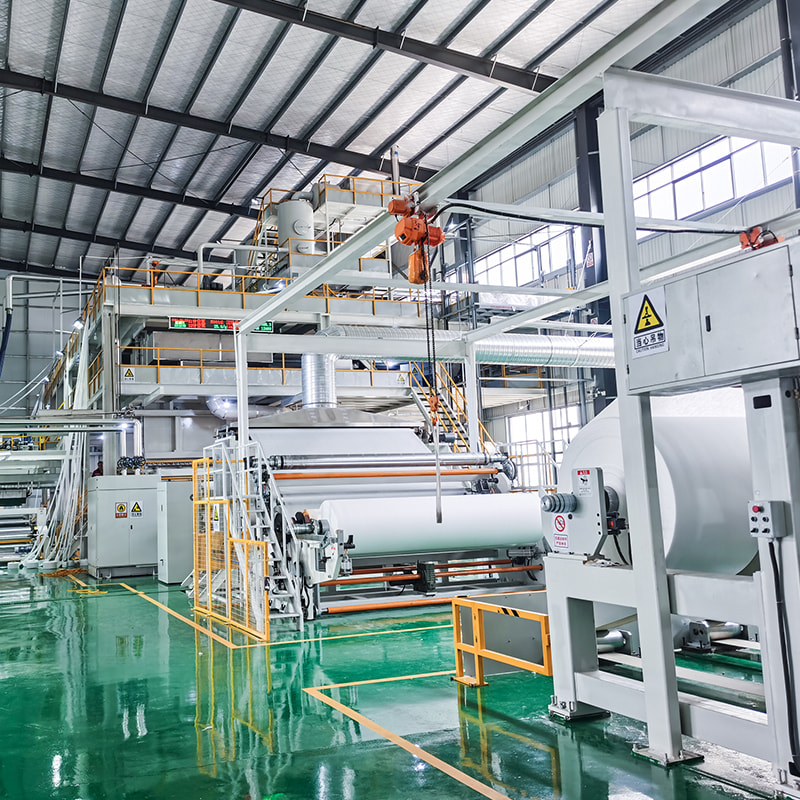
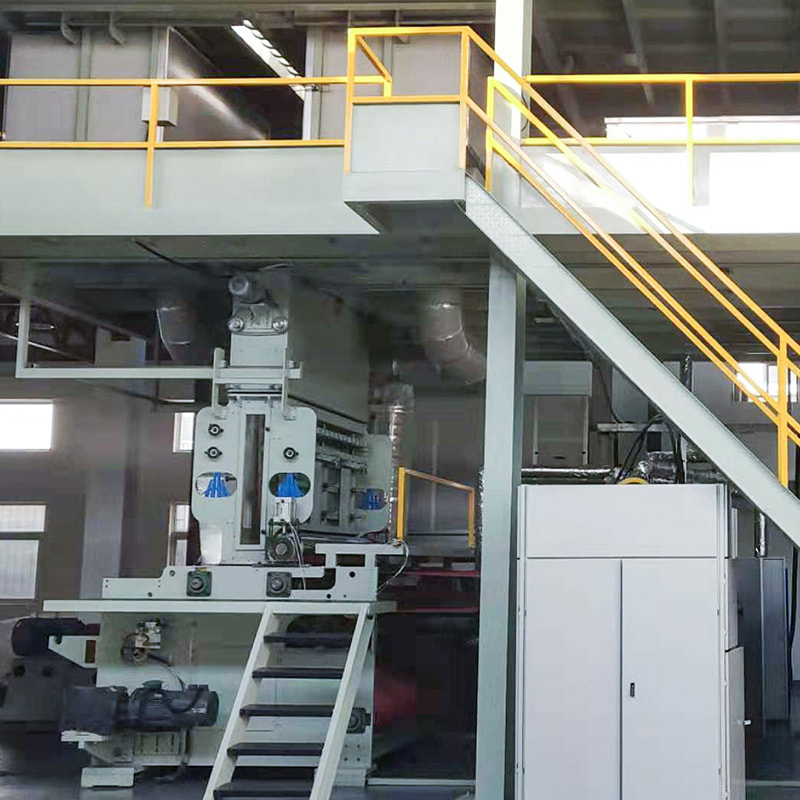 Machine non tissée Spunbond à faisceau unique Cette ligne de spunbond à faisceau unique produit du tissu non tissé PP et se situe au point de départ de la construction S-to-SSS discutée pour les tissus critiques à l'usure. Voir le produit →
Des décisions machine qui apparaissent des années plus tard sur le terrain
Les performances d’abrasion sont définies sur la ligne et non en laboratoire. Trois facteurs au niveau de la machine reviennent régulièrement lors de notre travail de mise en service. Le premier est la stabilité du calandrage : une température d'huile et une pression de pincement constantes maintiennent une qualité de liaison uniforme d'un bord à l'autre, de sorte que les dix centimètres extérieurs d'un rouleau ne s'abrasent pas sensiblement plus rapidement que le centre. Le deuxième est le contrôle de la tension par le refroidissement et l'enroulement, car un rouleau trop serré crée un fluage interne qui se manifeste par des dommages de surface après stockage. Le troisième est la stabilité dynamique à des vitesses de ligne élevées, où les vibrations se traduisent par une liaison inégale avant d'apparaître ailleurs.
Pour les producteurs dont les tissus sont destinés à des applications médicales, hygiéniques ou durables, les structures composites constituent généralement un point de départ judicieux, car l'empilement de couches peut être ajusté sans repenser l'ensemble de la ligne. Notre ligne de production SMS à trois faisceaux et la configuration SMMS à quatre faisceaux sont les deux plates-formes que les clients nous demandent le plus souvent de comparer pour les travaux critiques en matière d'usure.
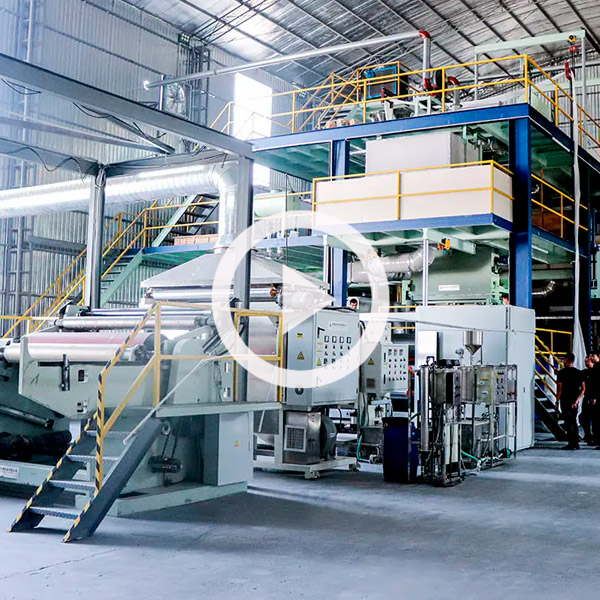 Machine non tissée SMS à trois faisceaux Ligne SMS à trois faisceaux combinant des couches spunbond et meltblown ; pertinent en tant que plate-forme composite pour les producteurs comparant les structures des tissus critiques à l'usure. Voir le produit →
Une courte liste de contrôle avant de verrouiller une spécification
Lorsqu'un client nous dit que la résistance à l'abrasion est la priorité, nous travaillons généralement sur les points suivants avant de toucher un seul point de consigne :
- Définir le contact réel : ce qui frotte le tissu, à quelle pression et pendant combien de temps.
- Choisissez la méthode de test qui ressemble à ce contact, puis continuez à l'utiliser de manière cohérente.
- Fixez la qualité du polymère et l'indice de fluidité, car ils déterminent le comportement de base du filament.
- Décidez si l'abrasion ou la barrière est l'exigence dominante et choisissez la structure de la poutre en conséquence.
- Ajustez la température, la pression et le modèle du calendrier ensemble plutôt qu'un à la fois.
- Vérifiez toute la largeur du rouleau, pas seulement un échantillon du milieu.
La résistance à l’abrasion échoue rarement bruyamment. Il s'agit d'une plainte trois mois après la livraison, émanant d'un utilisateur qui a remarqué que le sac s'effilochait au niveau de la poignée ou que les lingettes tombaient sur un plan de travail. Pour bien faire les choses dès le départ, il s'agit principalement d'adapter la finesse des fibres, la liaison et la structure des couches à la façon dont le tissu sera réellement manipulé, puis de maintenir la cohérence de la ligne, rouleau après rouleau.
Si vous envisagez des structures pour un produit à usure critique, nous sommes toujours heureux de discuter des options et des compromis que nous avons vus sur des installations réelles. Vous pouvez joindre l'équipe via notre page de contact .


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Chine
