


 English
Parlez à quiconque convertit du tissu spunbond aux États-Unis et une image familière apparaît. La demande est stable, les marges ne sont pas généreuses et les acheteurs de l’autre côté de la table savent exactement ce qu’ils veulent. Les producteurs d'articles d'hygiène, les transformateurs médicaux, les fabricants de systèmes de filtration et les fournisseurs industriels de produits en rouleaux spécifient tous le poids, la largeur et les performances de barrière du tissu avant même de discuter du prix.
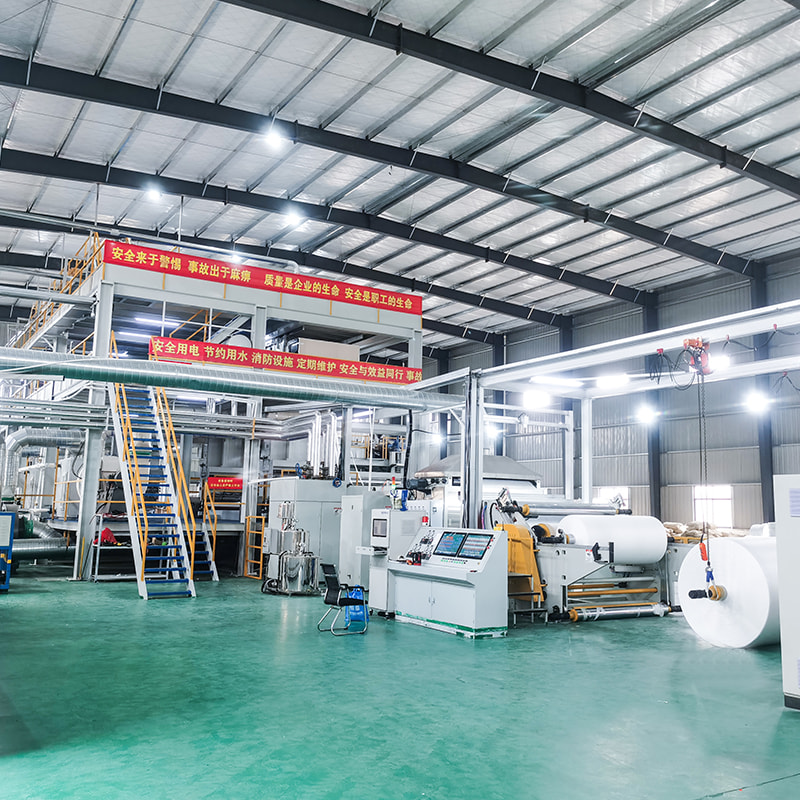
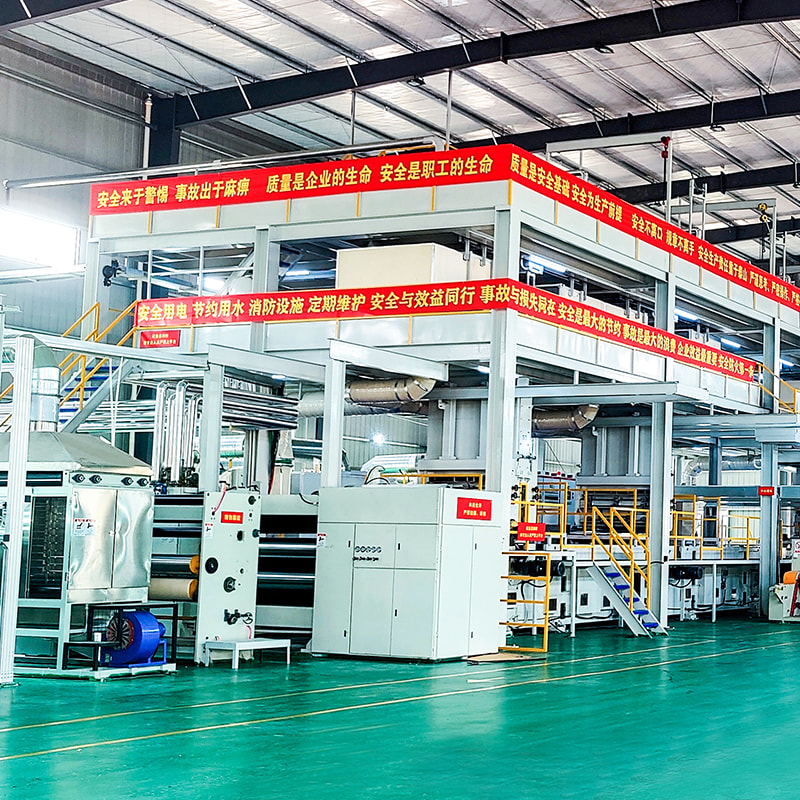
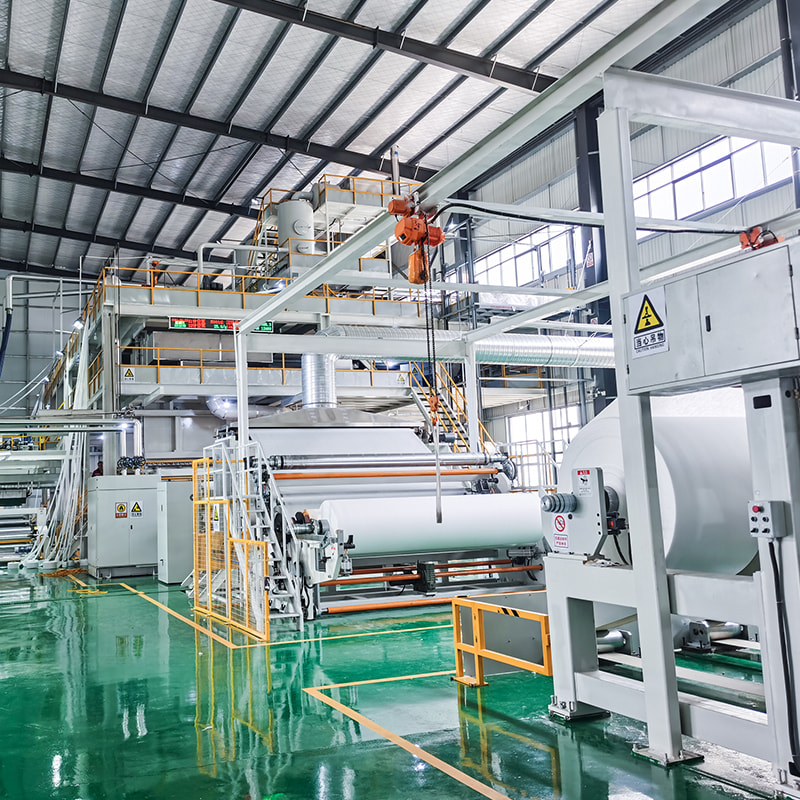
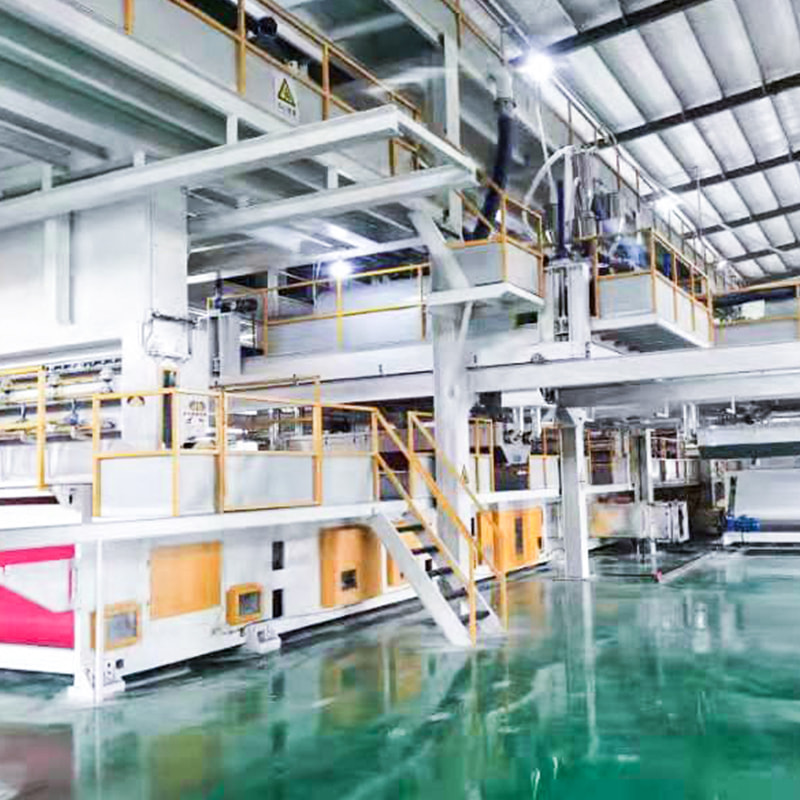
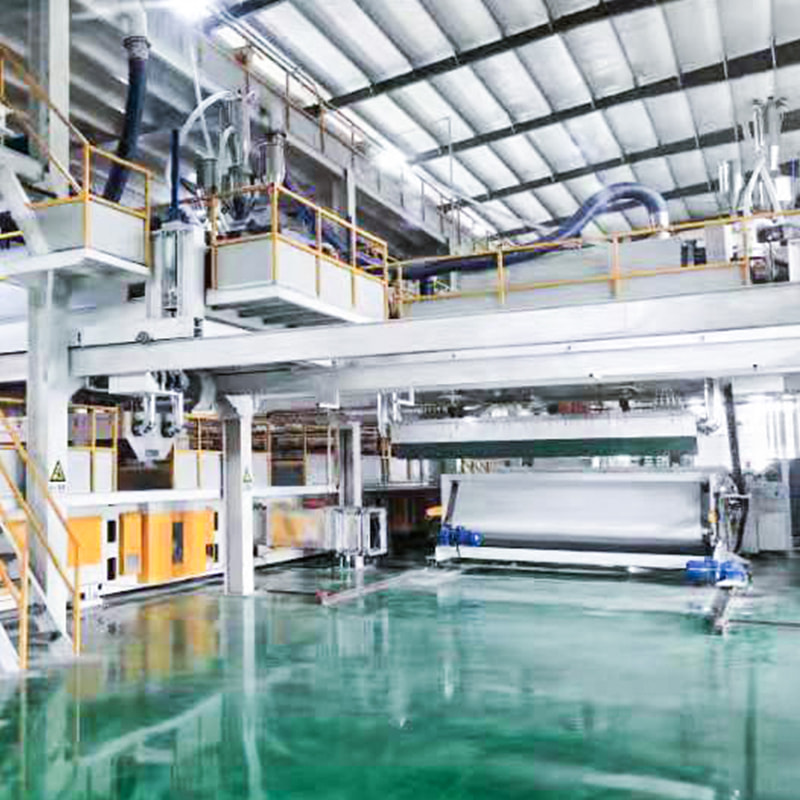
Nous construisons les machines dont les tissus sont retirés. Notre société fabrique des lignes complètes de production de PP spunbond et meltblown, depuis une machine S à faisceau unique jusqu'aux composites SMSS à cinq faisceaux, et nous les avons fournies à des producteurs en Inde, au Pakistan, en Turquie, en Russie, en Australie et sur notre marché intérieur en Chine. Cela nous donne une vue d'ensemble du marché américain des non-tissés spunbond : non pas comme un graphique prévisionnel, mais comme une série de décisions pratiques concernant les poutres, les largeurs, le denier et la disponibilité.
Qu'est-ce qui fait bouger le marché américain des non-tissés Spunbond en ce moment
Les études de marché publiées placent l’Amérique du Nord à environ un tiers du chiffre d’affaires mondial des non-tissés spunbond. Le marché régional des tissus non tissés était évalué à environ 16 milliards de dollars en 2025 et devrait approcher les 20 milliards de dollars d'ici 2030, le spunbond détenant la plus grande part de la gamme de produits et le polypropylène restant le polymère dominant.
Ce qui rend le moment présent intéressant, c’est l’écart entre la demande et la capacité. La capacité nord-américaine de non-tissés a augmenté de moins de 1 % en 2025, tandis que la production a légèrement diminué. La croissance n’est pas assurée par une vague de nouvelles méga-usines. Il est rendu possible par les lignes existantes qui fonctionnent mieux : moins d'arrêts imprévus, un contrôle plus strict du poids, moins de coupe de bord, des changements de pente plus rapides.
La demande d’utilisation finale qui en découle est stable et assez facile à décrire :
- Hygiène , y compris les couches pour bébés, les soins féminins et l'incontinence adulte, reste le plus gros bloc et le plus sensible au poids et à la douceur du tissu.
- Médical , couvrant les blouses chirurgicales, les champs, les enveloppes de stérilisation et les vêtements de protection, où la performance de la barrière est une spécification plutôt qu'une préférence.
- Filtration , couvrant les milieux CVC, air et liquides, est l'un des segments les plus dynamiques et l'un des plus exigeants en matière d'uniformité des fibres.
- Industriel et agricole , des géotextiles et tissus paysagers aux couvertures de cultures, emballages et supports de tapis, absorbe l'extrémité la plus lourde de la gamme de poids.
La configuration des poutres décide de ce que votre tissu peut faire
Les codes de lettres dans les listes d’équipement ne sont pas des raccourcis marketing. Ils décrivent combien de filières, ou poutres, alimentent la ligne et dans quel ordre les couches atterrissent sur la bande de formage. L'ajout d'une poutre augmente le coût en capital, la consommation d'énergie et la surface d'entretien, mais cela permet également d'acquérir une résistance, une barrière ou une douceur qu'une ligne plus simple ne peut atteindre.
| Ligne | Structure de poutre | Ce que ça vous achète | Produits finaux typiques |
|---|---|---|---|
| S | Une poutre spunbond | Coût d'investissement le plus bas, opération simple, rendement élevé par faisceau | Sacs, emballages, couvertures agricoles, support de base |
| SS | Deux poutres spunbond | Meilleure uniformité et meilleur équilibre poids/résistance | Hygiène topsheet, wipes substrate, medical drapes |
| SSS | Trois poutres spunbond | Ténacité plus élevée et contrôle plus fin du denier | Hygiène durable, géotextiles, support de filtration |
| SMS | Spunbond, meltblown, spunbond | Barrière contre les liquides et les particules avec résistance spunbond | Blouses chirurgicales, masques, vêtements de protection |
| SMMS | Deux couches soufflées par fusion entre le spunbond | Efficacité de barrière et de filtration plus élevée | Médical barriers, filtration media, premium hygiene |
| SMSS | Cinq poutres, structure composite | Barrière et performances maximales dans les plus hautes complexités | Filtration médicale critique de haute spécification |
Le compromis se résume à deux questions. De quel degré de barrière le produit fini a-t-il réellement besoin et quel poids de tissu le client peut-il vendre avec profit ? Un transformateur fabriquant des sacs à provisions, des emballages et des couvertures agricoles a rarement besoin d’une capacité de fusion-soufflage. Un transformateur fabriquant des blouses chirurgicales ne peut pas fonctionner sans lui. Si vous souhaitez une visite plus longue, nous avons écrit sur comment le nombre de poutres modifie les performances du tissu .
Pour les producteurs qui se lancent dans le spunbond pour la première fois, une ligne S à faisceau unique constitue généralement le point d’entrée judicieux. Cela maintient les dépenses en capital modestes, l'équipe d'exploitation réduite et la fenêtre de processus large, ce qui compte bien plus que la vitesse globale au cours des deux premières années de production.
 Ligne de production de non-tissés Spunbond S à poutre unique Ligne spunbond à faisceau unique produisant du non-tissé PP via un renfort filé et laminé à chaud, adaptée aux nouveaux producteurs ayant besoin d'une large fenêtre de processus et d'un contrôle plus fin des filaments. Voir le produit →
Poids du tissu, deniers et coût réel d'un kilogramme
La plupart des productions de spunbond se situent entre 10 et 150 g/m², et l'argent est généralement gagné du côté le plus léger. C’est là que le denier du filament devient la variable déterminante. Les filaments plus fins offrent une meilleure couverture, une main plus douce et une barrière améliorée pour le même poids, mais ils exigent également un contrôle plus strict de la température au niveau du faisceau de rotation, un air de trempe plus propre et un étirage stable. La perte de cette stabilité se manifeste par des trous d'épingle, des stries et des rouleaux rejetés.
C'est l'argument en faveur d'une configuration SS à double faisceau. Deux poutres spunbond vous permettent de créer le poids cible à partir de deux couches plus fines au lieu d'une couche épaisse, ce qui améliore l'uniformité sur toute la largeur et réduit le risque qu'un seul défaut emporte un rouleau entier. Cela donne également au convertisseur plus de marge pour échanger la sensation de la main contre la résistance à la traction sans changer le polymère.
La largeur appartient à la même conversation. Des largeurs de travail standard de 1 600 mm, 2 400 mm, 3 200 mm, 4 000 mm et 4 200 mm sont toutes disponibles, et plus large n'est pas automatiquement meilleur. Une ligne large produisant un rouleau fini étroit génère des déchets de coupe à chaque mètre ; une ligne étroite poursuivant un gros contrat manque de capacité. La bonne réponse dépend des tailles de rouleaux que les clients du client accepteront.
La couche barrière et le cas médical et hygiénique
Là où le marché américain devient impitoyable, c'est autour des barrières. Les structures SMS prennent en sandwich une couche soufflée par fusion entre deux couches spunbond ; SMMS ajoute une deuxième couche soufflée par fusion. Les couches spunbond possèdent des propriétés de résistance et de surface, tandis que la couche soufflée par fusion bloque réellement le liquide et les particules. Pour les blouses chirurgicales, les champs, les enveloppes de stérilisation et les masques, cette structure est une exigence et non une mise à niveau.
Meltblown est également la partie la moins indulgente de toutes les lignes. La formation de fibres submicroniques dépend de l'interaction de la pression de l'air chaud, de la température de la filière, du débit de polymère et de la distance du collecteur, et de petites dérives dans l'un d'entre eux apparaissent rapidement dans l'efficacité de la filtration. Une ligne qui contient ces paramètres de manière reproductible vaut plus qu'une ligne avec un numéro plus élevé sur la fiche technique.
 Ligne de production de non-tissés filés-fusibles SMS à trois faisceaux Ligne SMS spun-melt combinant des poutres spunbond et meltblown pour des couches de filtration stables à fibres fines et des tissus hygiéniques doux et cohérents. Voir le produit →
Pour les applications d’hygiène le calcul est différent mais non moins strict. Les tissus des feuilles de dessus et de fond doivent être bien au contact de la peau, passer sans interruption dans les équipements de conversion à grande vitesse et supporter leur poids après le calandrage. La douceur, la résistance à la traction et l’allongement doivent tous se trouver à la fois dans une bande étroite.
Questions que les producteurs américains nous posent avant de s'engager dans une ligne
Les conversations que nous avons avec les acheteurs ont tendance à suivre un modèle. Les questions utiles portent rarement sur la vitesse maximale. Ils sont à peu près en forme :
- Quelle largeur de travail correspond aux dimensions de rouleaux finis que je peux réellement vendre, sans transformer la moitié de ma production en garnitures ?
- De quel résultat ai-je besoin sur ma gamme de produits réelle, et non sur un tissu de démonstration ?
- Quelle gamme de deniers la ligne doit-elle contenir, et quelle quantité de cette gamme vais-je utiliser au cours d'une semaine normale ?
- Quel degré d’automatisation mon équipe peut-elle prendre en charge ? Le contrôle PLC et le fonctionnement par écran tactile réduisent les erreurs de l'opérateur mais ne remplacent pas le personnel formé.
- Quels composants déterminent la disponibilité et quel est l’intervalle de maintenance pour chacun d’eux ?
- Quelle est la durée de la mise en service et quand le premier rouleau vendable sort-il de l'enrouleur ?
- À quoi ressemble le parcours des pièces de rechange au cours de la troisième année, lorsqu'une pompe ou une filière nécessite une attention particulière ?
Aucune de ces questions n’a de réponse universelle, et tout fournisseur qui prétend le contraire vend un catalogue plutôt qu’un plan de production. L’erreur la plus coûteuse dans ce secteur est d’acheter de la capacité avant de décider quel tissu va la payer.
Où s’intègrent les machines HH Nontissés
Nous ne prétendons pas être un transformateur américain, et nous ne prétendons pas non plus connaître le marché américain mieux que les personnes qui y exploitent des lignes. Ce que nous savons, c'est comment construire des équipements de spunbond et de meltblown qui conservent leurs paramètres. Notre gamme couvre les configurations S, SS, SSS, SMS, SMMS et SMMSS dans des largeurs standards de 1 600 mm à 4 200 mm, avec des équipements hôtes et auxiliaires configurés autour d'un plan produit spécifique plutôt que d'un catalogue fixe. Vous pouvez lire plus d'informations sur notre parcours et notre empreinte en matière d'exportation ici .
Chaque projet commence de la même manière : une conversation sur ce que l'acheteur a l'intention de produire, à quel poids, sur quelle largeur, pour quel client. À partir de là, la spécification s’écrit en grande partie d’elle-même.
Les plats à emporter
Le marché américain des non-tissés spunbond ne sera pas satisfait par une seule et nouvelle usine. Il sera servi par des producteurs qui comprennent la relation entre la configuration des poutres, le poids du tissu et le coût par kilogramme, et par des équipements qui leur permettent de modifier l'une de ces variables sans détruire les deux autres.
Si vous planifiez une ligne, en agrandissez une ou si vous déterminez si une couche soufflée par fusion vaut le capital, commencez par le tissu. Le reste de la spécification découle de là.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Chine
