


 English
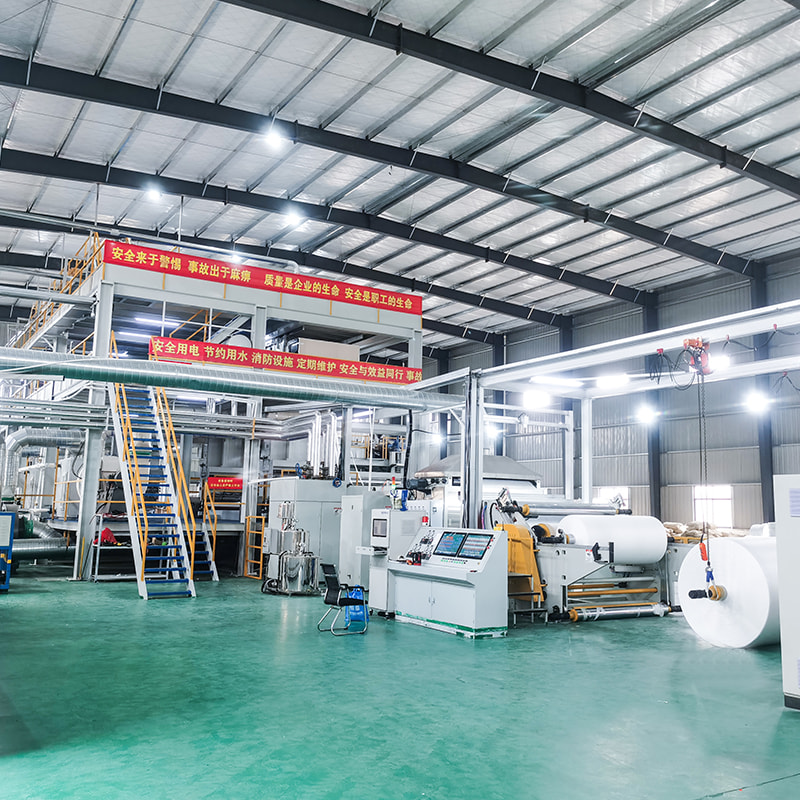
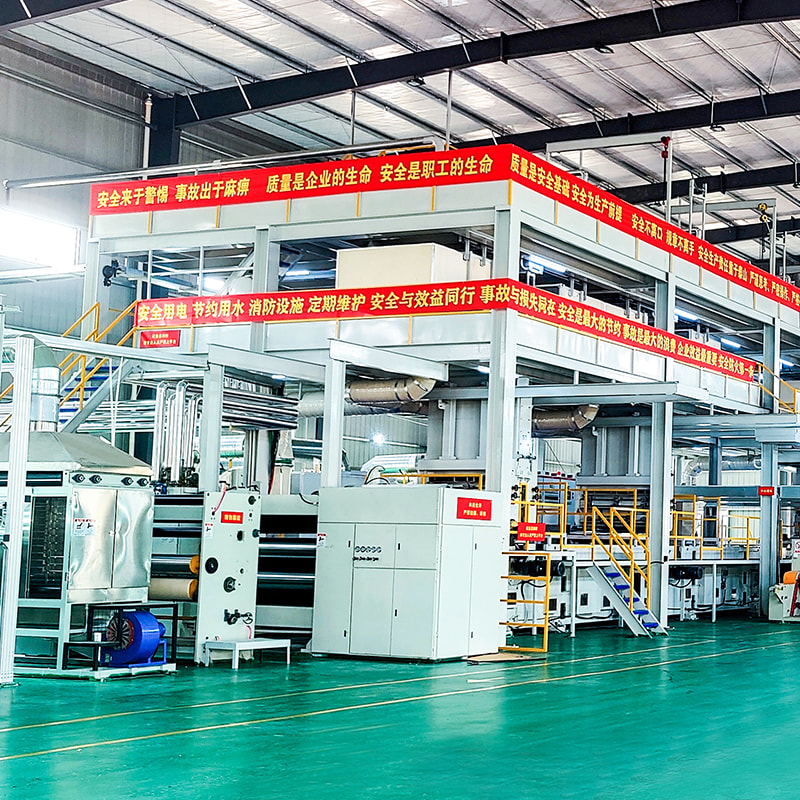
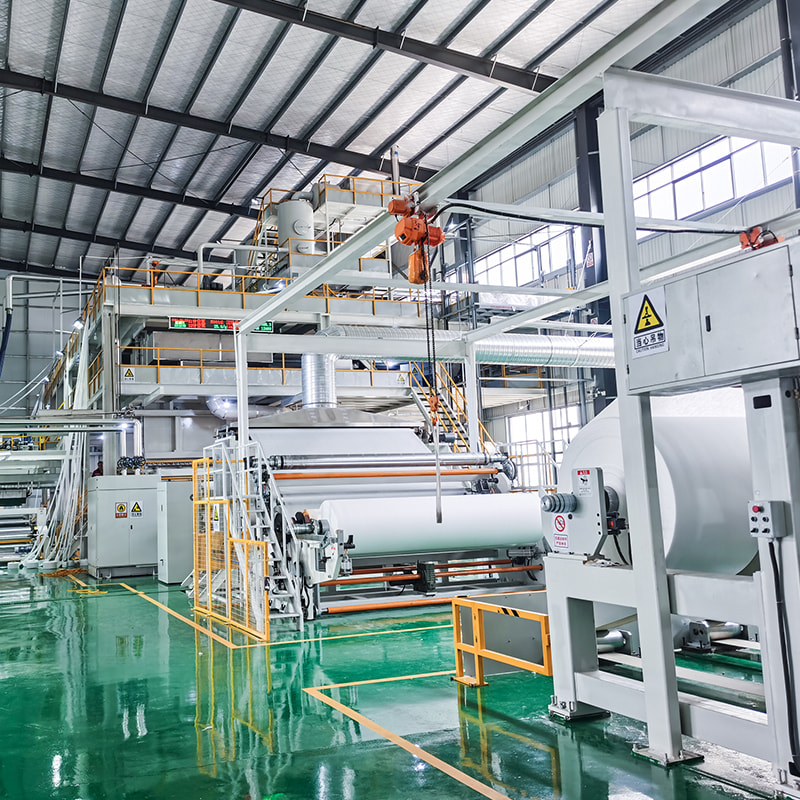
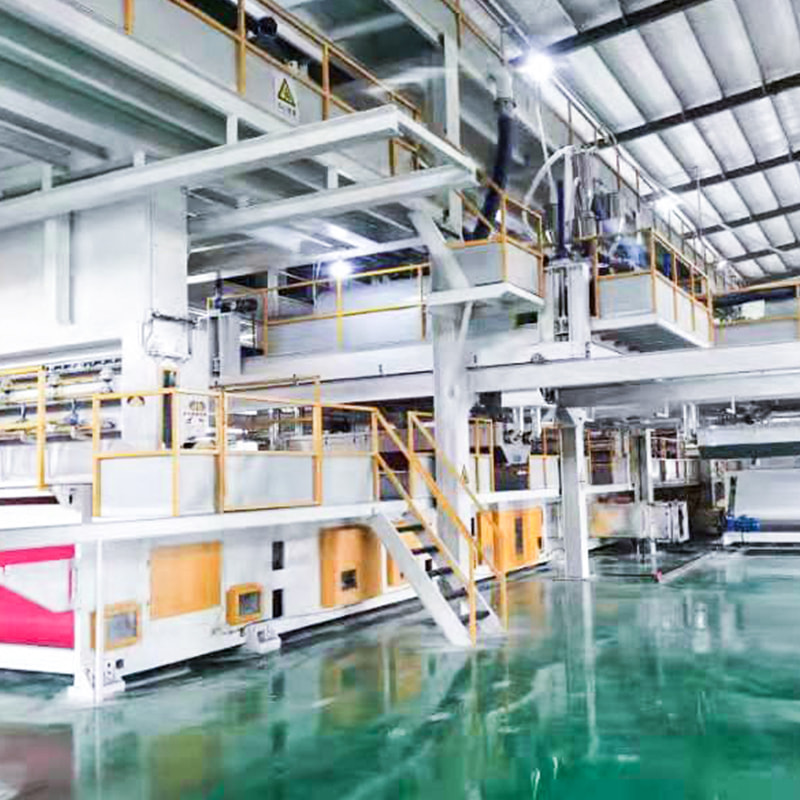
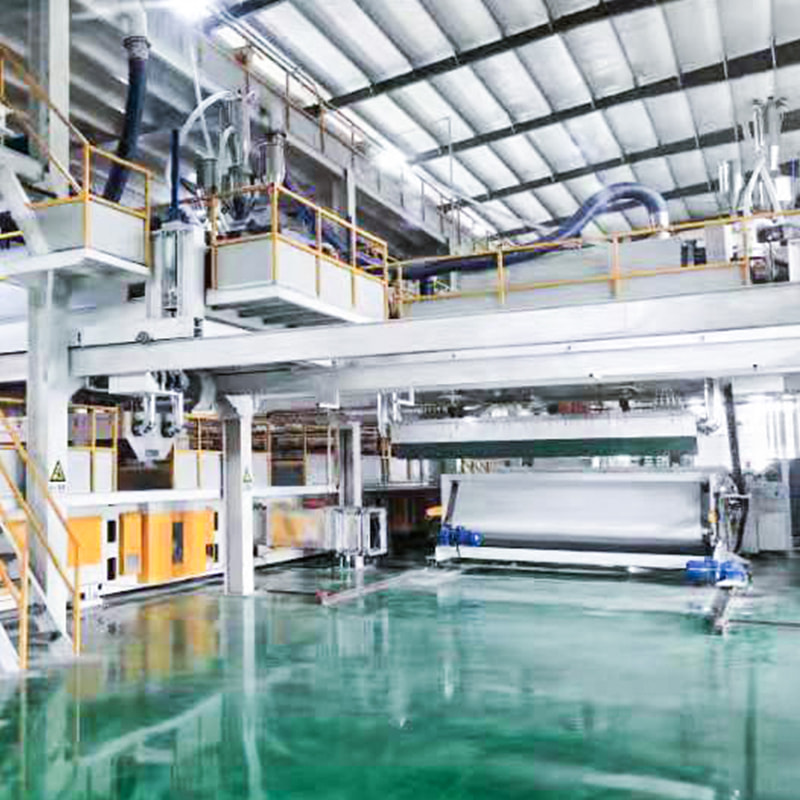
Les machines non tissées se situent au tout début d’une chaîne d’approvisionnement à laquelle la plupart des gens ne pensent jamais. Le rouleau qui devient une blouse chirurgicale, une lingette humide, un sac à provisions, un torchon de cuisine ou une feuille de non-tissé agricole commence tous de la même manière : des granules de polymère entrent, des filaments sortent, une bande est formée, la bande est liée et le tissu fini est enroulé sur une âme.
Nous construisons ces lignes pour gagner notre vie. Au fil des années, nos équipements ont été vendus à des clients en Chine, en Inde, au Pakistan, en Turquie, en Russie et en Australie, et une tendance s'est maintenue à travers tout cela : les acheteurs qui posent les questions les plus claires avant de commander finissent avec les machines qui gagnent le plus. Ce guide est notre tentative de regrouper ces questions en un seul endroit, dans un langage simple.
Ce que recouvre réellement le terme « machines non tissées »
Recherchez des machines pour les non-tissés et vous trouverez de tout, depuis une seule filière de fusion-soufflage jusqu'à une usine clé en main complète, répertoriés sous les trois mêmes mots. L’expression décrit une famille de processus et non un seul produit. En pratique, presque toutes les lignes spunbond ou spunmelt sont assemblées à partir de la même séquence d’unités, et une fois que vous comprenez cette séquence, chaque décision ultérieure devient plus facile.
- Extrusion. Les granulés de polymère sont fondus, filtrés et dosés à un débit et une pression constants.
- Filage. Une filière convertit la matière fondue en fins filaments. Le nombre de poutres en rotation détermine le nombre de couches de spunbond que la ligne peut déposer.
- Trempe et étirage. L'air contrôlé refroidit les filaments et les étire jusqu'au denier cible.
- Création de sites Internet. Les filaments sont déposés sur une bande de formage mobile, où ils s'accumulent pour former une bande uniforme.
- Collage. Une calandre ou une autre méthode de liaison fusionne les filaments dans le tissu avec la résistance et la sensation dont vous avez besoin.
- Bobinage et refendage. La coupe des bords, le contrôle de la tension et les changements de rouleaux transforment la bande en rouleaux commercialisables.
Une section soufflée par fusion s'insère dans la même chaîne, mais avec une différence : l'air chaud à grande vitesse atténue les filaments jusqu'à des diamètres beaucoup plus fins avant qu'ils n'atteignent le collecteur. C’est ce qui donne aux tissus soufflés par fusion leurs performances de barrière et de filtration, et c’est pourquoi les couches soufflées par fusion sont presque toujours associées à celles du spunbond.
Choisissez le tissu avant la machine
L'erreur la plus coûteuse que nous constatons est celle d'un acheteur qui commence avec un budget et un plan d'étage, puis essaie d'adapter un tissu à la machine que le budget lui permet. Cela fonctionne bien mieux dans l’autre sens. Décidez de ce que vous voulez vendre, à qui vous voulez le vendre et ce que le produit final doit faire. La configuration de la machine en découle.
En termes pratiques, la décision dépend du nombre de faisceaux et de leur structure. Chaque poutre spunbond ajoute une couche de filament continu ; chaque poutre soufflée par fusion ajoute une couche barrière. Plus de faisceaux signifie plus de capacité, une meilleure couverture et une fenêtre de performances plus large, mais également un investissement plus important et une courbe de mise en service plus longue.
| Structure | Disposition des poutres | Caractère du tissu | Utilisations finales typiques |
|---|---|---|---|
| S | Une poutre spunbond | Doux, respirant, économique | Sacs, emballages, agriculture |
| SS | Deux poutres spunbond | Couverture plus forte et plus uniforme | Hygiène, lingettes, textile de maison |
| SSS | Trois poutres spunbond | Haut rendement, denier fin | Topsheet hygiénique, médical |
| SMS | Deux spunbond, un meltblown | Barrière et force | Blouses, rideaux, masques |
| SMS | Deux spunbond, deux meltblown | Barrière supérieure, bonne filtration | Médical, médias de filtration |
| SMSS | Trois spunbond, deux meltblown | Barrière premium avec douceur | Vêtements de protection médicaux haut de gamme |
Le point de départ à faisceau unique
Pour de nombreux producteurs, en particulier ceux qui entrent sur le marché pour la première fois, une ligne S à faisceau unique constitue une première étape judicieuse. Il est plus simple à gérer, plus rapide à mettre en service et moins coûteux en capital, et il produit toujours un tissu véritablement commercialisable pour les sacs à provisions, les couvertures agricoles, les meubles et les applications d'emballage.
 Machine non tissée Spunbond S à poutre unique Une ligne de première étape plus simple pour les tissus spunbond commercialisables, avec des largeurs de 1 600 à 3 200 mm et une production de 3 à 10 t ; mérite d’être examiné pour l’entrée à faible capital. Voir le produit →
L’ingénierie à l’intérieur d’une ligne à faisceau unique n’est en aucun cas simplifiée. Vous bénéficiez toujours d'une filière correctement conçue, d'une trempe contrôlée, d'une section de formage bien équilibrée et d'une calandre qui maintient une pression et une température constantes sur toute la largeur de travail. Ce que vous abandonnez, c'est la redondance et le débit haut de gamme, et non la qualité du tissu.
Deux et trois poutres Spunbond : là où le volume commence à payer
Une ligne SS à double faisceau répartit la sortie du filament sur deux positions de filage. Cela vous permet d'obtenir deux choses à la fois : plus de tonnes par heure pour la même surface au sol et une meilleure couverture, car une deuxième couche remplit les fines taches de la première. Les tissus sont plus uniformes, la résistance à la traction s'améliore dans les deux sens et les grammages plus légers deviennent plus faciles à appliquer de manière cohérente.
Passez à trois faisceaux avec une configuration SSS et les mêmes échelles logiques. Le rendement augmente, le denier du filament peut être poussé plus fin sans sacrifier la stabilité de la ligne, et le tissu résultant convient aux feuilles de dessus hygiéniques et aux applications médicales où la douceur et l'uniformité comptent. Le compromis est simple : plus de faisceaux signifie plus de capitaux, plus de services publics et une équipe qui doit être correctement formée sur l'ensemble de la ligne.
Des largeurs de travail à connaître
Dans notre série, les largeurs de travail courantes sont de 1 600 mm, 2 400 mm, 3 200 mm, 4 000 mm et 4 200 mm. La largeur est une décision commerciale autant que technique. Une ligne étroite est plus facile à remplir avec les commandes et moins coûteuse à gérer ; une ligne large réduit votre coût par kilogramme une fois que vous avez la demande de la maintenir occupée. Soyez honnête à propos de la demande.
Ajout d'une couche Meltblown : SMS et au-delà
Une fois qu’un tissu doit résister à la pénétration des liquides tout en respirant, le spunbond seul ne suffit plus. Une ligne SMS à trois faisceaux prend en sandwich une couche soufflée par fusion entre deux couches filées-liées, produisant un composite qui combine la résistance mécanique à l'extérieur avec une barrière de fibres fines au milieu.
 Machine non tissée SMS à trois faisceaux Combine des couches spunbond et meltblown pour des tissus barrières respirants, avec un rendement de 9 à 70 GSM et de 6 à 20 t ; adapté à la planification de produits médicaux et d’hygiène. Voir le produit →
Il s’agit de la famille qui propose des blouses médicales, des champs, des masques et d’autres produits de protection. Déplacez jusqu'à quatre faisceaux avec SMMS et vous ajoutez une deuxième couche soufflée par fusion, ce qui augmente encore les performances de la barrière et l'efficacité de la filtration. La configuration SMMSS à cinq faisceaux se situe au sommet de notre gamme, associant trois faisceaux filés-liés à deux faisceaux soufflés par fusion pour les producteurs ciblant les marchés médicaux et de protection haut de gamme où la barrière et la sensation au toucher sont des arguments de vente.
Quand une machine autonome Meltblown a du sens
Tous les producteurs n’ont pas besoin d’une ligne composite complète. Si votre activité concerne les médias de filtration, ou si vous exploitez déjà une capacité de filage-liaison et souhaitez ajouter une capacité de barrière sans remplacer ce qui fonctionne, une machine dédiée au fusion-soufflage peut être la réponse la plus propre.
 Machine autonome de non-tissé fondu-soufflé pour les médias de filtration à fibres fines Unité de fusion-soufflage dédiée à la filtration et aux toiles barrières, offrant des fibres de 18 à 300 GSM, de 1,6 à 4 μm et des largeurs de 1 600 à 3 200 mm ; utile lors de l’ajout de capacité de fusion-soufflage sans ligne composite complète. Voir le produit →
Une unité autonome de fusion-soufflage vous offre également un contrôle plus strict du processus sur les variables qui définissent la qualité des fibres fines : température de filière, pression et vitesse de l'air, débit et distance du collecteur. Ces paramètres méritent attention quelle que soit la configuration, car ils déterminent si vous produisez une bande cohérente ou un rouleau qui échoue à l'inspection à la réception.
Des spécifications qui façonnent l’analyse de rentabilisation
Une fois la structure établie, la conversation se tourne vers les chiffres. Voici ceux qui méritent d’être consignés par écrit avant de signer quoi que ce soit :
- Largeur de travail et largeur de coupe utile, puisque la seconde est toujours plus étroite que la première.
- Gamme de grammages , le tissu à la fois le plus léger et le plus lourd de la gamme, qui tient confortablement.
- Vitesse de ligne à chaque grammage , car une vitesse indiquée à 15 g/m² ne vous dit rien sur le comportement de la ligne à 70 g/m².
- Denier du filament et comment il est contrôlé sur toute la largeur.
- Spécification des matières premières , y compris la plage d'indice de fluidité pour laquelle l'extrudeuse est configurée.
- Charge connectée et services publics , qui affectent à la fois votre bâtiment et vos coûts d’exploitation.
Demandez-les sous forme de tableau plutôt que de phrase de brochure. Un fournisseur qui peut mettre des chiffres réels sur chaque article est un fournisseur qui a pensé à votre journée de production.
Les acheteurs de pièces oublient de prévoir un budget
La machine principale n'est qu'une partie d'une installation en activité. La manutention et le séchage des matériaux, les refroidisseurs, l'air comprimé, la bande de formage, la récupération des bords, les arbres d'enroulement, les lames de refendage et un premier stock raisonnable de pièces de rechange doivent tous être prévus. Le bâtiment lui-même aussi : charges de fondation, hauteur libre pour la zone de filière, acheminement des câbles et espace dont votre équipe a besoin pour travailler en toute sécurité autour de la ligne.
L'architecture de contrôle mérite également une mention. Nos lignes fonctionnent sur commande PLC avec écran tactile, et les composants de commande proviennent de marques établies afin que la recherche de pannes reste prévisible plutôt qu'exotique. C'est à deux heures du matin, six mois après la mise en service, que quelque chose se déclenche et que vous avez besoin d'une réponse rapide.
Installation, formation et long terme
Une ligne non tissée est un instrument de précision qui a la taille d’un bâtiment. L'alignement entre la section de filage et la bande de formage, l'équilibre des rouleaux à grande vitesse et la température constante de la calandre sur plusieurs mètres de largeur sont autant de facteurs qui déterminent si vous produisez du tissu vendable le troisième ou le trente jour.
Planifiez correctement la fenêtre de mise en service. Formez les opérateurs sur l’écran tactile avant de lancer la production, et non pendant celle-ci. Tenez un journal écrit des réglages de température, de pression et de vitesse pour chaque produit que vous fabriquez, afin qu'une commande répétée ne devienne pas une expérience répétée. Et traitez la maintenance comme un travail de production : un nettoyage planifié de la filière et de la filière, un changement de filtre dans les délais et un contrôle du suivi de la bande coûtent moins cher qu'une semaine d'arrêt.
Choisir le bon partenaire
L'équipement est une relation à long terme et les questions que vous devriez poser à un fournisseur portent principalement sur les années qui suivent la livraison. Qui répond en cas de panne d'une zone de chauffage ? Comment les pièces de rechange sont-elles expédiées et à quelle vitesse ? La ligne peut-elle être reconfigurée ultérieurement si votre marché passe des sacs au tissu médical ? Les réponses distinguent un vendeur de machines d'un partenaire fabricant.
Notre propre approche a toujours été assez simple : comprendre d'abord la structure, puis configurer les équipements qui l'entourent et rester joignable une fois la ligne en marche. Si vous souhaitez en savoir plus sur notre façon de travailler et sur les endroits où nos machines fonctionnent déjà, vous pouvez lire l'historique de notre entreprise et les marchés que nous servons. Lorsque vous avez un cahier des charges en tête, ou simplement une idée approximative de ce que vous souhaitez produire, envoyez-nous vos coordonnées et nous vous aiderons à déterminer quelle configuration convient.
Les machines non tissées récompensent une réflexion claire. Choisissez le tissu, adaptez la structure au marché sur lequel vous vendez réellement et soyez prudent quant au débit jusqu'à ce que vous ayez des commandes à exécuter. Faites cela, et la ligne que vous achetez aujourd'hui gagnera encore sa vie longtemps après que les documents soient classés.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Chine
