


 English
La transformation des non-tissés constitue la moitié tranquille de l’industrie des non-tissés. La plupart des conversations commencent au niveau de la filière, de la poutre ou de la bande de formage, l'équipement qui transforme les granulés de polypropylène en tissu. Mais un rouleau de tissu ne devient utile que lorsque quelqu'un le déroule, le guide, le plastifie, le coupe, le plie et l'emballe dans un objet que le client peut réellement tenir. Cette seconde moitié est en train de se convertir et elle a son propre vocabulaire, ses propres goulots d’étranglement et sa propre économie.
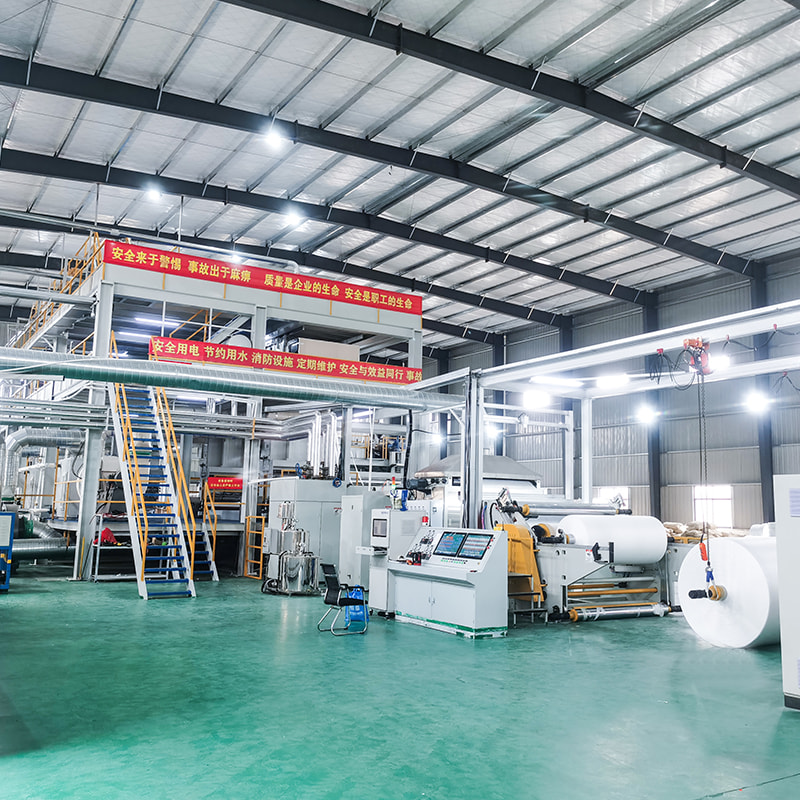
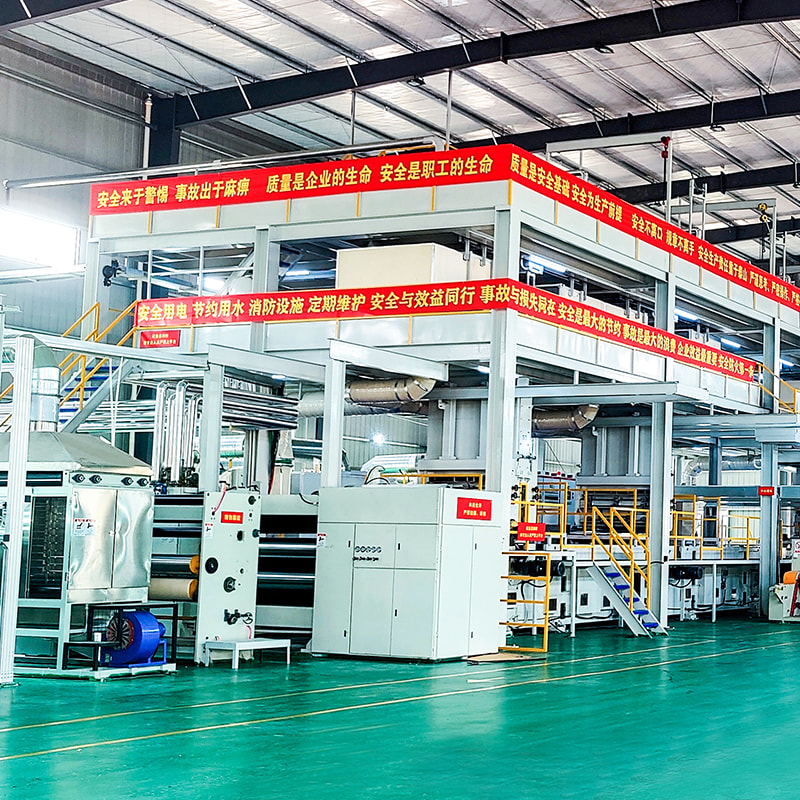
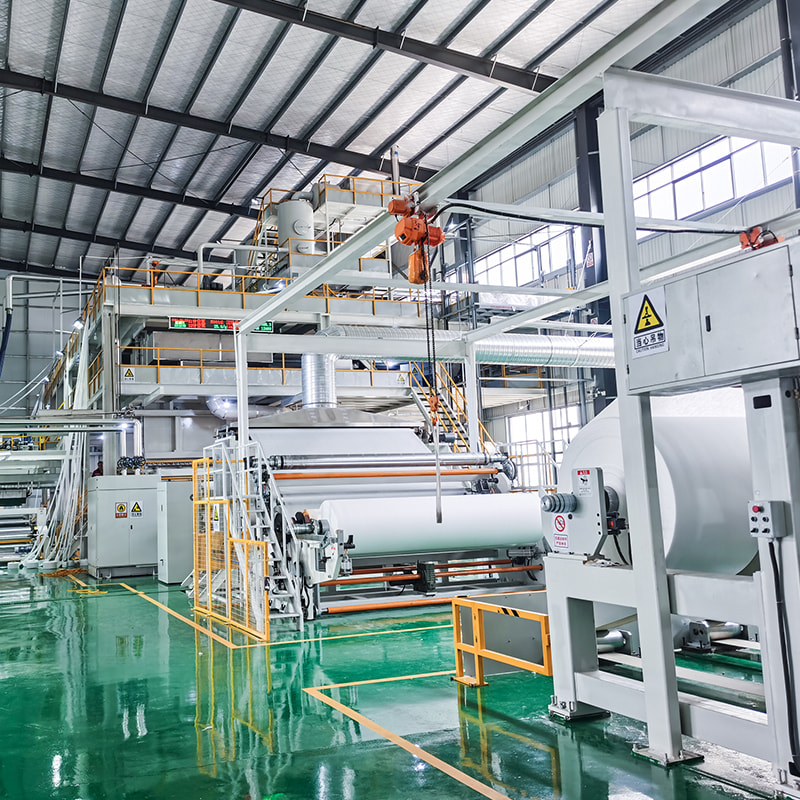
Nous concevons et construisons des lignes de production de spunbond et de meltblown, c'est pourquoi nous passons beaucoup de temps avec les personnes qui reçoivent ces rouleaux : les transformateurs qui achètent le tissu et doivent ensuite le faire se comporter à grande vitesse, poste après poste. Ce qui suit est un aperçu pratique de ce qu'implique la conversion des non-tissés, des endroits où elle a tendance à mal se passer et de la part de la réponse qui se trouve réellement en amont.
Ce que signifie réellement la conversion des non-tissés
En termes simples, la transformation est toute opération qui consiste à transformer des produits non tissés en rouleaux en un produit semi-fini ou fini. Certains producteurs convertissent en ligne, faisant fonctionner un train de conversion directement derrière la section de formage afin que le tissu ne soit jamais enroulé. La plupart se convertissent hors ligne, achetant des rouleaux auprès d'un producteur de tissus et les traitant dans une usine distincte. Les deux modèles fonctionnent et tous deux dépendent de la même chose : un roulis prévisible.
La gamme de produits convertis est plus large que ce à quoi la plupart des gens s’attendent.
- Hygiène : couches de dessus, couches d'acquisition, revers de jambe, serviettes hygiéniques
- Médical : blouses chirurgicales, champs, masques faciaux, pansements pour le soin des plaies
- Lingettes : lingettes humides, lingettes sèches, lingettes food service et industrielles
- Ménage : torchons de cuisine, sacs à provisions, chiffons de nettoyage, supports de meubles
- Filtration : filtres CVC, filtration de liquides, médias respiratoires
- Industriel et agricole : géotextiles, couvertures de cultures, emballages, garnitures automobiles
Ce qui les lie, c'est que chaque application se soucie d'une combinaison différente de propriétés. Un transformateur de lingettes se soucie de la douceur, de la poussière et du comportement du tissu dans une pile humide. Un transformateur de blouse ou de masque s'inquiète de la barrière et de la façon dont le matériau subit une soudure par ultrasons. Un convertisseur de filtre s'inquiète de la pliabilité et de la chute de pression. Les jets peuvent provenir de lignes similaires, mais rien d’autre dans le travail n’est identique.
Les étapes à l'intérieur d'une ligne de conversion
Une ligne de conversion semble compliquée, mais il s’agit en réalité d’une chaîne d’opérations assez ordinaires, dont chacune dépend de celle qui la précède.
- Déroulement et contrôle de la tension, où une tension constante est le facteur le plus important pour une ligne stable
- Épissage et guidage de la bande, pour que les changements de rouleaux se produisent sans arrêter la production
- Refendage et rembobinage, coupe des bords à la largeur et construction de rouleaux qui se traitent proprement plus tard.
- Collage et laminage, par calandrage par ultrasons, thermique ou adhésif thermofusible, seuls ou combinés
- Découpe, perforation et découpe, par méthode rotative ou laser selon le bord et la vitesse
- Pliage, empilage et formage, l'étape qui transforme une bande plate en un produit tridimensionnel
- Impression, enduction et traitement, ajout de couleur, d'hydrophilie, de douceur ou d'une couche fonctionnelle
- Inspection et emballage, vérification du poids, de la résistance du scellage, de l'enregistrement des impressions et de la contamination
Toutes les lignes ne contiennent pas les huit. Une ligne de lingettes humides peut consister à dérouler, plier, mouiller, couper et sceller, avec impression ajoutée uniquement si le client souhaite un motif. Quelle que soit la configuration, deux choses dominent la bataille quotidienne : la tension et la régularité du lancer entrant.
Pourquoi le rouleau entrant décide de votre rendement de conversion
Lorsqu’une ligne se comporte mal, la tentation est de rejeter la faute sur la machine. Très souvent, le tissu est la véritable cause, et le tissu a été choisi bien avant que le rouleau n'arrive à votre quai. Voici comment quelques-uns des suspects habituels se présentent dans l’usine.
| Caractéristique du tissu | À quoi ça ressemble sur la ligne | Que vérifier |
|---|---|---|
| Variation du poids de base | Dérives de tension, longueurs de coupe errantes, fenêtres d'étanchéité étroites | Profil sur toute la largeur, pas seulement sur la moyenne |
| Rapport de traction MD et CD | La toile se défait sur toute la machine, les poignées sont fragiles | Rapport mesuré en plusieurs points du rouleau |
| Allongement | Plis, rides et dérive de repérage d'impression | Allongement at the low loads your line actually runs at |
| Perméabilité à l'air | Les revendications de barrière échouent après laminage ou revêtement | Valeur et variation d'un rouleau à l'autre |
| Courbure, qualité des bords, dureté du rouleau | Rouleaux télescopiques, alarmes de guidage, déchets de coupe | État des bords, taille du noyau et dureté au centre et sur le bord |
| Épissures et statique | Arrêts, alimentation de feuilles coincées, contamination des produits propres | Type d'épissure et nombre par rouleau, finition de surface |
Remarquez combien d'entre eux sont définis au stade de la formation. Le profil de poids, le rapport de traction, l'allongement et la perméabilité proviennent des sections d'extrusion, de refroidissement, d'étirage et de liaison d'une ligne spunbond ou meltblown. Un convertisseur peut compenser pendant un certain temps, mais la compensation coûte de la vitesse, du gaspillage et de l'attention, et elle ne disparaît jamais complètement.
Faire correspondre la structure du tissu au travail de conversion
Les lignes Spunbond et Spunmelt sont généralement décrites par nombre de faisceaux : S, SS, SSS, SMS, SMMS et SMMSS. Chaque faisceau supplémentaire ajoute une couche, et avec elle un coût et une capacité. L’erreur que nous constatons le plus souvent est d’acheter plus de structure que ce que l’application peut réellement utiliser.
Spunbond monocouche (S)
Une ligne à faisceau unique produit un tissu uniforme, doux et uniformément collé, doté d'une résistance utile dans les deux sens. Il coupe et rembobine proprement, c'est pourquoi il alimente tant d'applications de sacs à provisions, de torchons, de couvertures agricoles et d'emballages. Les bandes monocouches se lient également facilement, que le convertisseur utilise un motif de points calendaires ou un soudage par ultrasons, de sorte que la fenêtre de processus est plus large que pour un composite.
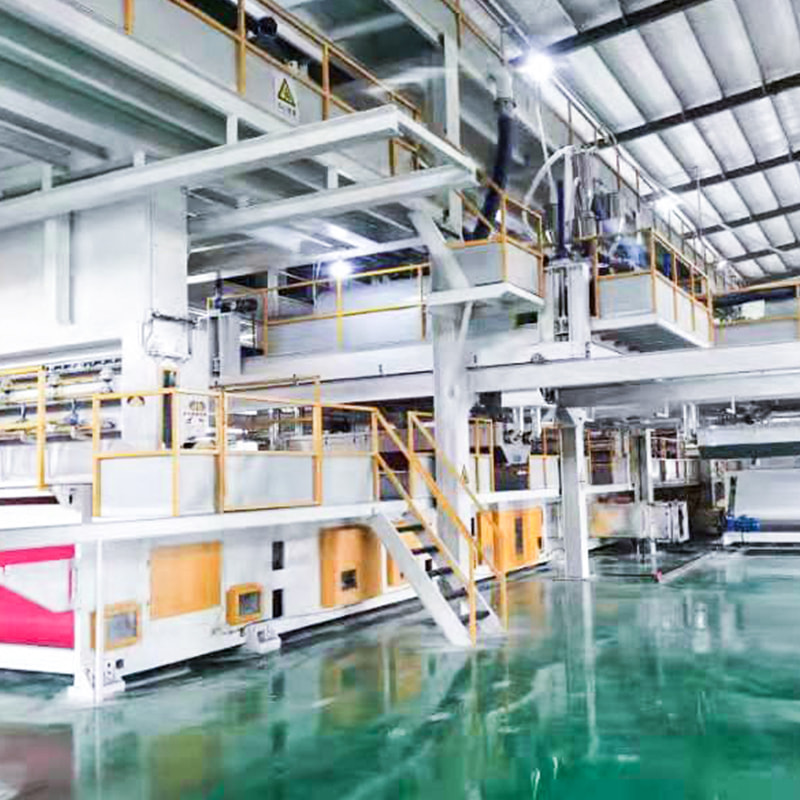
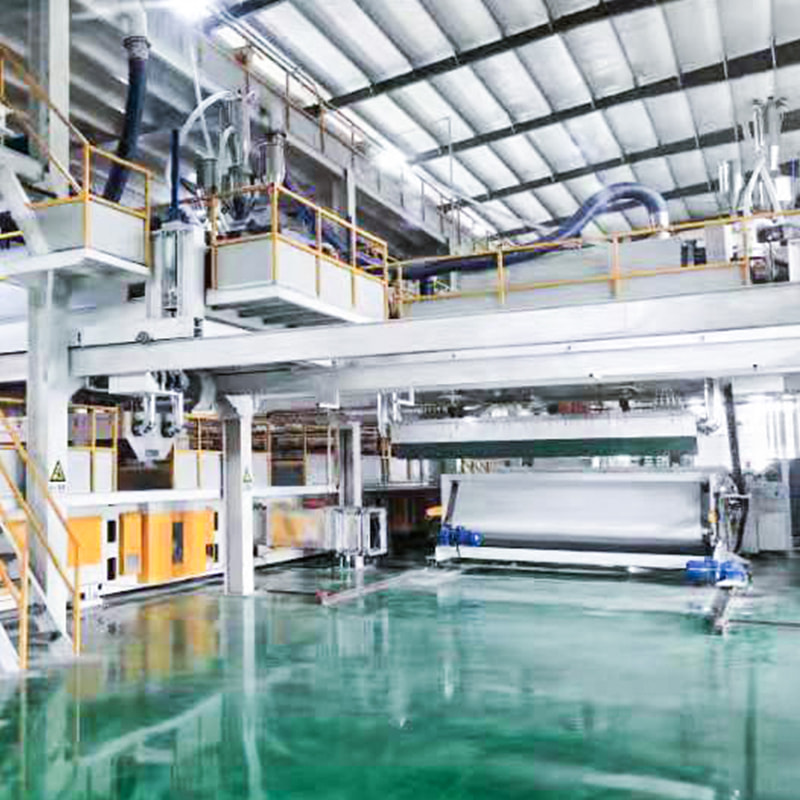
 Machine de production non tissée Spunbond à faisceau unique pour tissu PP Produit un tissu filé-lié uniforme à partir de polypropylène, adapté aux sacs, aux applications d'hygiène, médicales et d'emballage ; examiner les spécifications et les utilisations en aval. Voir le produit →
Structures composites pour la transformation médicale et hygiénique
Une fois qu'une couche soufflée par fusion se trouve entre deux couches de filé-lié, le tissu acquiert les propriétés barrières dont les blouses, les rideaux, les masques et les produits d'hygiène ont besoin. Les structures SMS, SMMS et SMMSS suivent toutes cette logique, et la couche supplémentaire soufflée par fusion dans SMMS et SMMSS donne au convertisseur un contrôle plus précis sur l'efficacité de la filtration et la charge hydrostatique.
Ces avantages s’accompagnent de conséquences de conversion qu’il vaut la peine de connaître à l’avance. La fibre fondue est plus fine et plus résistante que le filé-lié, de sorte qu'un composite peut dépoussiérer et préfère une tension plus douce qu'une toile filée pure. D'un autre côté, il soude magnifiquement : le collage par ultrasons et thermique sur SMS et SMMS produit généralement un joint plus solide et plus fiable que l'adhésif, ce qui rend possible les lignes modernes de masques et de blouses à grande vitesse. Les largeurs de travail de 1 600 mm à 4 200 mm sont courantes, et faire correspondre la largeur que vous achetez à la largeur réellement utilisée par votre ligne de transformation est l'un des moyens les plus simples de réduire les déchets de coupe.
 Machine non tissée SMS Spun-Melt pour la production de tissus composites Combine des couches spunbond et meltblown pour les tissus SMS, SS, S et M, prenant en charge les utilisations hygiéniques, médicales, de filtration et d'emballage ; inspecter les modèles et les spécifications. Voir le produit →
Couches barrières et limites de la conversion
Le tissu Meltblown à lui seul est un animal différent. Il est composé de fibres très fines, ce qui le rend efficace dans son travail de filtration et de barrière, mais aussi ce qui le rend fragile : une résistance à la traction plus faible, un allongement plus élevé et une tendance à la perte de fibres lorsqu'il est manipulé brutalement. Les convertisseurs qui travaillent avec le meltblown apprennent à maintenir une tension douce, à garder les chemins de bande courts et propres et à prêter une attention particulière au contrôle statique, en particulier lorsque le matériau a été chargé électrostatiquement pour une utilisation en filtration.
Pour les filtres plissés et les respirateurs, la cohérence compte plus que les valeurs maximales. Un diamètre de fibre uniforme et une répartition uniforme sur toute la largeur maintiennent la hauteur de pli, la chute de pression et l'efficacité dans les limites des spécifications, tandis que les variations se traduisent par des rejets en fin de ligne.
 Machine non tissée soufflée par fusion pour les médias de filtration à fibres fines Produit du tissu soufflé par fusion en polypropylène fin pour les couches de masques, les produits de filtration, d'absorption et d'hygiène ; comparer les largeurs, la sortie et les fonctionnalités de contrôle. Voir le produit →
Questions à poser avant de vous engager
Que vous achetiez du tissu ou du matériel, une courte liste de questions vous évite une longue et coûteuse série d’essais et d’erreurs.
- Quelle est la stabilité du grammage sur toute la largeur de travail, et pas seulement au milieu ?
- Dans quelle direction le tissu se déchire-t-il et à quel allongement ?
- Quelle méthode de collage votre ligne utilisera-t-elle et a-t-elle été testée sur ce tissu précis ?
- Combien d'épissures par rouleau et quel est le plus grand diamètre de rouleau accepté par votre dérouleur ?
- Qui appelez-vous lorsqu’une nouvelle spécification ne se comporte pas comme promis dans la fiche technique ?
Cette dernière question n’est pas une blague. La plupart des problèmes de conversion sont résolus dès la première semaine d'utilisation d'un nouveau matériau. Après cela, les équipes ont tendance à apprendre à vivre avec un processus compromis au lieu de le réparer.
La transformation et la fabrication de tissus sont les deux moitiés d’un même travail, et les deux sont plus faciles lorsque les deux parties discutent tôt. Si vous envisagez une ligne spunbond ou meltblown et souhaitez savoir comment le tissu qu'elle fabrique se comportera dans une usine de transformation, ou si vous avez déjà effectué une conversion et souhaitez comprendre pourquoi un rouleau fonctionne sans problème tandis que le suivant vous combat, notre équipe se fera un plaisir de travailler sur les spécifications avec vous. Vous pouvez en savoir plus sur la façon dont nous abordons les projets sur notre à propos de la page , ou simplement prendre contact et dites-nous ce que vous essayez d'exécuter.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Chine
