


 English
Demandez à tous ceux qui ont passé une journée de travail au bout d'une ligne de filé-lié ce qu'ils recherchent réellement, et la réponse est rarement simplement la force. Il s’agit d’un tissu qui tient ensemble grâce à la transformation, qui tient bien dans la main et qui laisse néanmoins l’air circuler à travers lui. Cet équilibre est la raison d’être du collage textile perméable à l’air : joindre les fibres ou les couches suffisamment fermement pour survivre à une utilisation réelle, tout en laissant délibérément la structure suffisamment ouverte pour respirer.
Ce que signifie réellement le collage textile perméable à l’air
Dans un tissu tissé, les fils s'entrelacent et la structure tient ensemble. Dans les non-tissés et la plupart des textiles techniques, une telle architecture n’existe pas : la toile n’est qu’un empilement de fibres ou de filaments et il faut créer une cohésion. Cette étape de création est la liaison, et elle peut être thermique, chimique ou mécanique.
Voici la partie qui mérite d’être internalisée : chaque action de liaison ajoute des points de contact entre les fibres, et chaque point de contact constitue une petite obstruction à la circulation de l’air. Un tissu lié à 8 % au calendrier peut déplacer trois fois plus d'air que le même tissu lié à 25 %, même si les deux sont fabriqués à partir de polypropylène identique et de poids identique. La perméabilité à l'air est mesurée comme le volume d'air traversant une zone définie pendant un temps défini à une différence de pression donnée - ISO 9237 et ASTM D737 sont les normes auxquelles la plupart des acheteurs font référence. Étant donné que le nombre est très sensible à la liaison, il constitue l'un des moyens les plus rapides de savoir si une ligne s'exécute à l'intérieur de sa fenêtre de processus ou si elle dérive en dehors de celle-ci.
En pratique, nous décrivons cela comme une fenêtre de liaison. Sous la fenêtre, le tissu se dépoussière, se délamine ou perd sa résistance à la traction. Au-dessus, le tissu devient semblable à du papier, rigide et efficacement fermé. L'ensemble de l'engin se trouve dans la bande centrale et se déplace chaque fois que le titre de la fibre, le poids de la bande ou la vitesse de la ligne changent.
Comparaison des voies de liaison : résistance par rapport au débit d'air
Il n’existe pas de méthode de collage universellement optimale – seulement celle qui correspond à la tâche du tissu. La comparaison ci-dessous est celle que nous présentons aux clients lorsqu'ils choisissent une configuration pour une nouvelle ligne ou modernisent une ligne existante.
| Voie de liaison | Comment ça marche | Effet sur le débit d'air | Utilisation typique |
|---|---|---|---|
| Collage par calandre thermique (point) | Les rouleaux gaufrés chauffés fusionnent les filaments en des points discrets | Contrôlable ; le pourcentage de surface sous douane est le principal levier | Feuilles de dessus hygiéniques Spunbond, blouses médicales, sacs |
| Liaison par voie aérienne | L'air chaud fusionne les fibres à deux composants sur toute la bande | Préserve mieux le loft et l’ouverture que le calandrage à plat | Couches hygiéniques surélevées, médias filtrants, isolation |
| Collage par ultrasons | Les vibrations à haute fréquence génèrent de la chaleur locale au niveau de l'enclume | Très localisé, donc la perméabilité globale est largement intacte | Transformation, laminage, masques, scellement des bords |
| Stratification adhésive | Des points de colle ou un spray joignent deux substrats | Dépend presque entièrement du poids supplémentaire et du motif des points | Films laminés respirants, champs médicaux |
| Hydroenchevêtrement | De fins jets d’eau enchevêtrent mécaniquement les fibres | Conserve une grande ouverture et douceur sans fondre | Lingettes, gazes, hygiène spunlace |
| Poinçonnage à l'aiguille | Les aiguilles barbelées entrecroisent physiquement les fibres | Structure ouverte à forte épaisseur | Géotextiles, tapis, tissus agricoles |
La leçon du tableau est simple : si le flux d’air est la priorité, soit vous collez en moins de points, soit vous collez localement, soit vous collez mécaniquement plutôt que par fusion. Si la résistance et la barrière sont la priorité, vous acceptez le coût du flux d’air et le contrôlez avec précision.
Pourquoi les lignes Spunbond et Spunmelt vivent ou meurent par liaison
Dans un procédé spunbond, les filaments sont continus et étirés, disposés en une bande, puis consolidés. Parce que les filaments sont longs, une liaison par points légers suffit souvent à donner au tissu une réelle résistance à la traction – c'est exactement pourquoi le spunbond est un si bon candidat pour une liaison perméable à l'air. Une ligne à faisceau unique produit une bande simple et uniforme dans laquelle les paramètres du calendrier peuvent rester simples et stables, quart de travail après quart de travail.
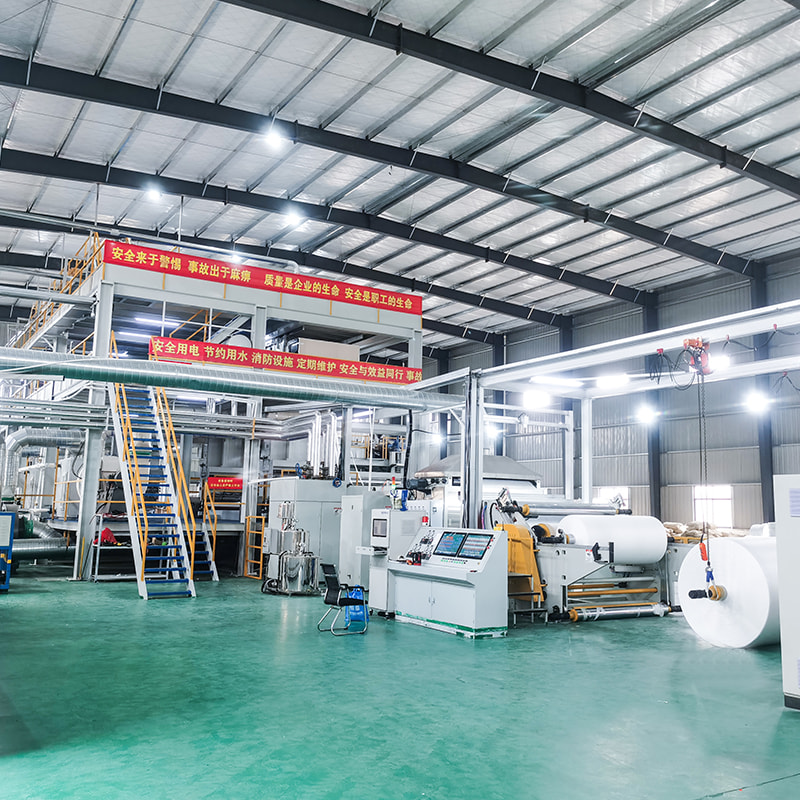
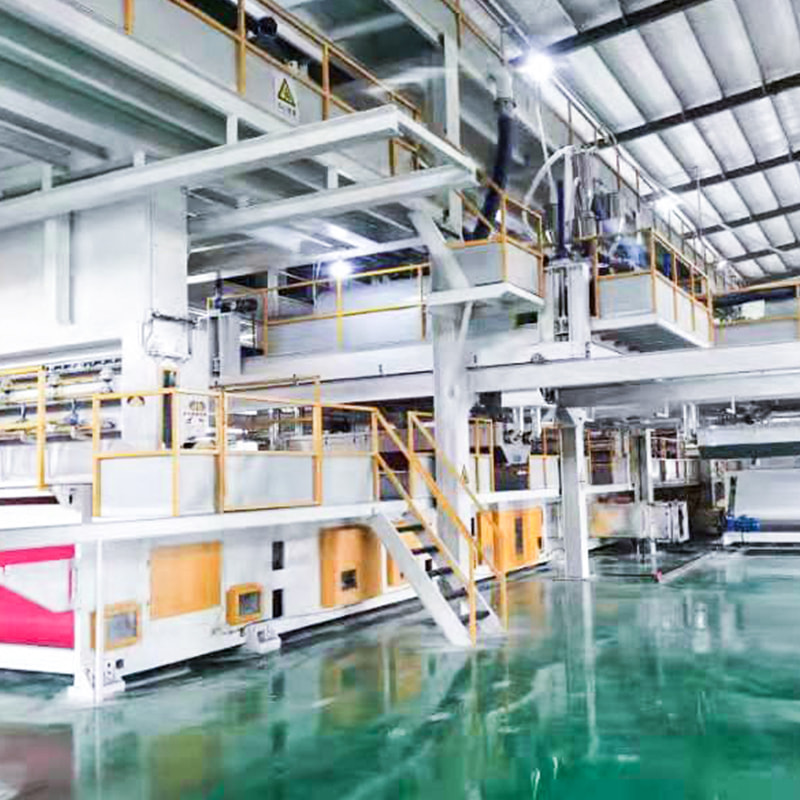
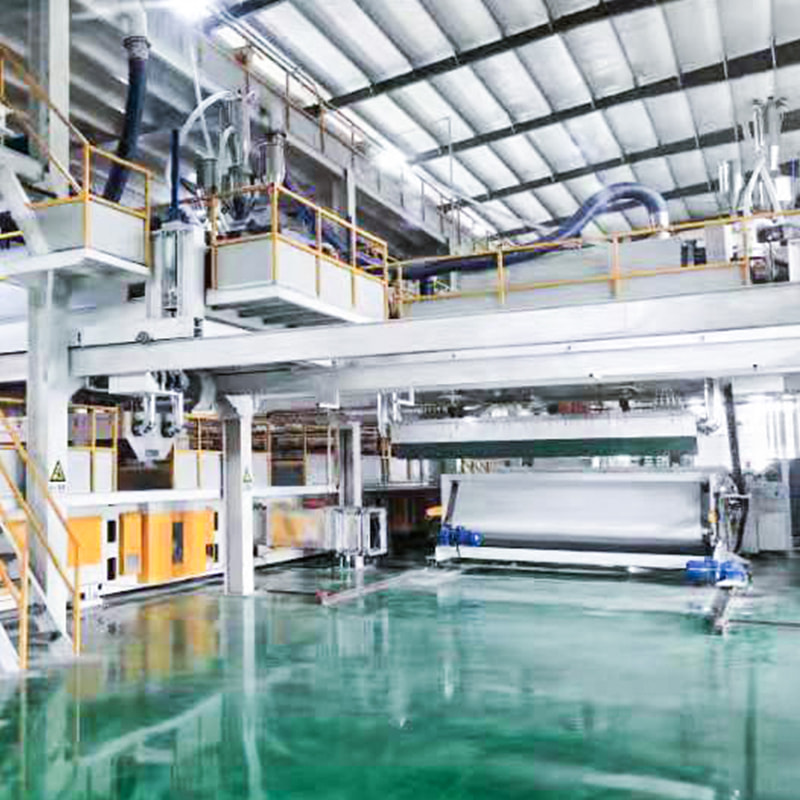
 Ligne de production de non-tissés Spunbond à poutre unique S La ligne S produit du filé-lié en polypropylène de 10 à 200 g/m² avec contrôle PLC, adapté à une production monofaisceau simple et stable pour les sacs, les emballages et les couvertures agricoles. Voir le produit →
Les configurations SS à double faisceau ajoutent une deuxième couche de filament, ce qui donne plus de poids et de couverture sans nécessiter de liaison plus lourde. Cela est important lorsqu'un client souhaite un tissu doux à haute circulation d'air et avec un grammage plus lourd : sur une ligne SS, vous pouvez ajouter du matériau plutôt que de la chaleur, et la perméabilité reste là où elle devrait.
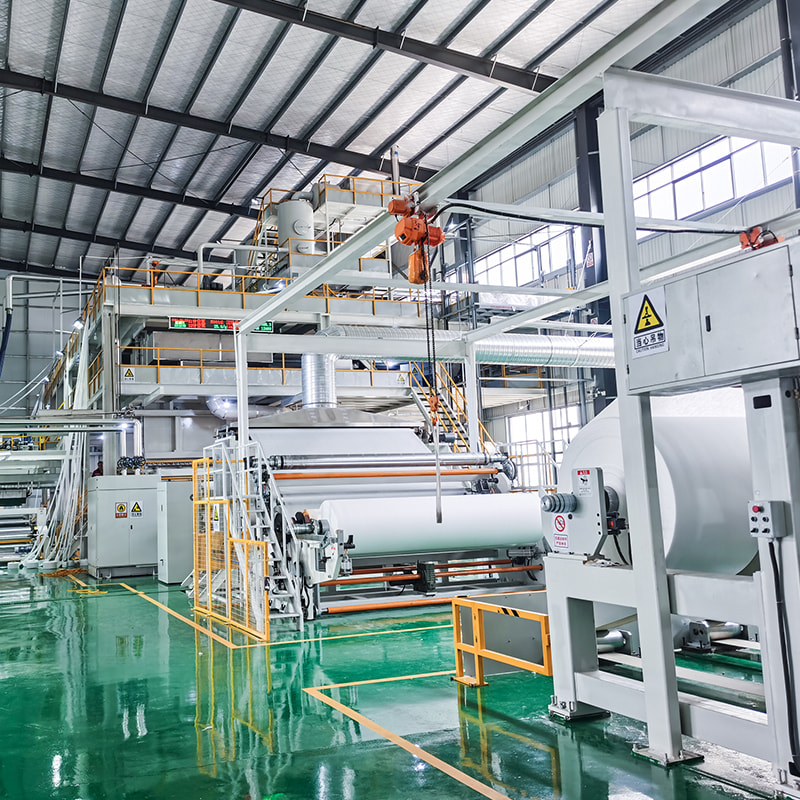
 Ligne de production de non-tissés filés-fondus à double poutre SS Ajoute une deuxième couche de filament pour une couverture plus lourde sans liaison plus lourde ; produit du tissu en polypropylène de 9 à 100 GSM pour des usages hygiéniques, médicaux et d'emballage. Voir le produit →
Les structures composites compliquent les choses dans le bon sens. Lorsqu'une couche soufflée par fusion se trouve entre les couches spunbond, cette couche intermédiaire est constituée de fibres submicroniques et a naturellement une faible perméabilité : c'est la barrière. Un collage trop agressif de l'ensemble du composite détruit la structure fine des pores et détruit à la fois l'efficacité de la filtration et la respirabilité. C'est pourquoi les lignes SMS et SMMS fonctionnent généralement avec une pression et une température calendaires soigneusement profilées, et pourquoi la décision de liaison mérite autant d'attention que la configuration du faisceau elle-même.
Paramètres qui déplacent le numéro de flux d'air
Lorsqu'un client nous dit que son tissu ne respire pas comme l'échantillon, nous travaillons à chaque fois sur la même liste restreinte :
- Pourcentage de surface sous douane — la surface du motif en relief fixe le plafond du débit d'air réalisable. Les modèles typiques de liaison ponctuelle se situent chez les adolescents du bas au milieu.
- Température du calendrier — quelques degrés peuvent faire passer le tissu de sous-lié à sur-lié, en particulier avec des fibres à faible denier.
- Pression de pincement — une pression plus élevée aplatit la bande et ferme les pores même lorsque la température reste inchangée.
- Temps de séjour et vitesse de ligne — des lignes plus rapides réduisent la chaleur reçue par chaque point, les changements de vitesse et de température doivent donc être effectués ensemble.
- Denier du filament — les filaments plus fins s'emballent plus densément et réduisent la perméabilité pour la même zone liée.
- Poids de la bande et structure des couches - des toiles plus lourdes et des couches ajoutées par fusion-soufflage réduisent le débit d'air de manière prévisible.
L'enregistrement de ces valeurs ainsi que la perméabilité mesurée de chaque rouleau est l'habitude la plus utile qu'une équipe de production puisse prendre. Cela transforme le lien d’un sentiment en une recette.
Faire correspondre la liaison à l’utilisation finale
Différents marchés veulent des choses opposées de la même machine, et il est utile d’être honnête à ce sujet dès le début.
- Les feuilles de dessus hygiéniques nécessitent un flux d'air élevé, de la douceur et une faible zone de liaison : un sous-collage est un risque plus important qu'un sur-collage.
- Les blouses et champs médicaux nécessitent des performances de barrière ainsi qu'une respirabilité mesurable, et c'est là que les SMS et SMMS gagnent leur place.
- Les médias de filtration traitent la perméabilité comme une chute de pression, de sorte que la stabilité de la structure des pores compte plus que le nombre brut.
- Les sacs, les tissus agricoles et les géotextiles privilégient la solidité, la résistance à l'abrasion et la performance aux UV ; le flux d’air est secondaire.
- Les lingettes et les produits filés reposent sur un enchevêtrement mécanique, de sorte que la liaison et le flux d'air interagissent à peine.
 Machine non tissée SMS à trois faisceaux Combine des poutres filées-liées et soufflées par fusion pour fabriquer du tissu SMS de 9 à 70 GSM, prenant en charge les masques faciaux, les produits médicaux et les applications d'hygiène répondant aux besoins variés du marché. Voir le produit →
Si vous comparez toujours votre produit à ces catégories, notre aperçu des applications montre comment les différentes configurations de lignes s'alignent avec les utilisations finales réelles.
Problèmes que nous voyons sur la ligne
La sur-liaison est le défaut le plus courant et elle s’annonce rarement. Le tissu semble bien sur le rouleau ; il échoue uniquement lorsqu'un convertisseur signale une rigidité, un mauvais drapé ou une lecture de perméabilité inférieure aux spécifications. Un flux d'air irrégulier sur toute la largeur est le deuxième problème le plus courant : il s'agit généralement d'une couronne de rouleau, d'un problème de profil de température ou d'une charge de pincement inégale plutôt qu'un problème de formule.
Le délaminage dans les structures stratifiées est un autre animal : la liaison est forte là où elle existe mais trop clairsemée, donc les couches se séparent sous tension. Et parfois, un rouleau mesure parfaitement le premier jour et devient faible un mois plus tard, ce qui indique généralement un relâchement des contraintes résiduelles dans la bande ou une migration d'additifs. Lire sur normes et contrôles d'essai de perméabilité à l'air Cela vaut la peine avant d'écrire une spécification, car les conditions de test elles-mêmes expliquent une grande partie de la variation.
Questions à poser avant de choisir une configuration
- Quelle plage de perméabilité le tissu fini doit-il atteindre et à quel grammage ?
- Le débit d’air ou la barrière sont-ils la principale exigence de performance ?
- Quelle méthode de collage la famille de produits utilise-t-elle déjà et la ligne peut-elle être configurée pour cela ?
- De quelle flexibilité avez-vous besoin entre les qualités de produits : une recette stable ou des changements fréquents ?
- Quelle largeur et quelle sortie la ligne doit-elle supporter, et le calendrier gère-t-il cette largeur de manière uniforme ?
Le collage textile perméable à l’air récompense la patience. Les machines sont capables d'une précision remarquable – contrôle PLC, fonctionnement par écran tactile, calendriers profilés avec précision – mais la précision n'est payante que lorsque l'équipe derrière elle sait quel paramètre déplacer et lequel laisser tranquille. Cette connaissance vient du fait de suivre la ligne, d’observer les chiffres et d’ajuster une variable à la fois.
Si vous envisagez une nouvelle ligne de spunbond ou de spunmelt et que vous souhaitez expliquer comment la section de liaison doit être configurée pour votre tissu cible, nous sommes toujours heureux de comparer les notes. Envoyez-nous vos spécifications de tissu et nous vous dirons honnêtement à quoi doit ressembler la ligne.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Chine
