


 English
Placez une feuille de dessus de couche d'il y a quelques saisons à côté de celle du sac d'échantillons de cette année et vos doigts remarqueront la différence avant toute fiche technique. Le tissu le plus récent a une surface façonnée et coussinée ; le plus ancien est plat. Ce petit changement de sensation est la fin visible d’une longue conversation qui se déroule sur le marché des non-tissés 3D – entre les propriétaires de marques qui veulent des performances qu’ils peuvent promouvoir, les transformateurs qui veulent de la exécutabilité et les constructeurs de machines qui doivent rendre les deux possibles sur la même ligne.
Nous construisons des équipements de spunbond et de spunmelt, nous passons donc la plupart de nos heures de travail du côté machine de cette conversation. Cet article est notre tentative d'expliquer où se dirige le marché des non-tissés 3D, ce qu'il demande réellement à une ligne de production et quelles questions méritent d'être réglées avant que quiconque ne signe un bon de commande.
Ce que les « non-tissés 3D » décrivent réellement
L'expression est utilisée de manière vague, et ce caractère vague provoque une réelle confusion lors des discussions sur l'équipement. En pratique, trois idées de produits différentes sont classées sous la même étiquette :
- Tissu texturé en surface. La troisième dimension est gaufrée ou gravée dans la feuille lors du collage de la calandre : fossettes, nervures, hexagones ou une fine moletage qui donne de la douceur et une main plus sèche.
- Tissu ajouré ou façonné. Les trous, cônes ou canaux sont formés mécaniquement ou par une ceinture à motifs, de sorte que le liquide passe rapidement tandis que les zones surélevées maintiennent le côté peau plus sec.
- Tissu lissé ou multicouche. Le volume provient de la structure de la bande elle-même : fibres frisées ou bicomposantes, refroidissement différentiel ou empilement filé-fondu où la couche soufflée par fusion agit comme une barrière et les couches filées-liées fournissent volume et résistance.
La plupart de ce qui se vend aujourd’hui est encore produit sur des lignes spunbond ou spunmelt. La troisième dimension est ajoutée au niveau de la calandre de collage, au niveau de la bande de formage ou à travers l'architecture des couches – et non par un processus séparé boulonné à l'extrémité de la ligne.
D'où vient la demande
Plutôt que de citer un chiffre de croissance global, il est plus utile d’examiner ce que chaque utilisateur final achète lorsqu’il achète une structure 3D.
| Segment | Fonction de la structure 3D | Base de ligne commune |
|---|---|---|
| Couches et culottes d'apprentissage pour bébé | Acquisition plus rapide, couche supérieure plus sèche, main plus douce | Spunbond SS ou SSS avec calandre gravée |
| Soins féminins et incontinence adulte | Masquage, confort, mèche maîtrisée | SS / SSS, variantes à ouverture |
| Lingettes et torchon de cuisine | Volume, capacité d'absorption, texture semblable à celle d'un tissu | Spunlace ou spunbond, gaufré |
| CVC et filtration de l'air | Support plissé, capacité de rétention de la poussière | Couches de support Meltblown et Spunbond |
| Automobile et acoustique | Absorption acoustique grâce à une structure ouverte et volumineuse | SMS/SMS |
| Literie, matelas et meubles | Loft, résilience, surface semblable à une courtepointe | Spunbond avec liaison à fort volume |
| Champs et blouses médicales | Barrière plus drapé et douceur | SMS/SMS |
| Emballage, agriculture, géotextiles | Voies de drainage, texture, résistance | Spunbond plus lourd, parfois aiguilleté |
Pourquoi c'est la machine, et non l'échantillon, qui décide de votre marge
N’importe qui peut produire un échantillon 3D prometteur sur une ligne pilote fonctionnant à une fraction de la vitesse commerciale. La difficulté est de maintenir cette structure à 300 mètres par minute, poste après poste, sur un rouleau qu'un convertisseur peut réellement dérouler. Trois détails au niveau de la machine déterminent si cela se produit.
La formation du Web fixe le plafond
Si la bande de filaments arrive à la calandre avec une répartition de masse incohérente, aucune gravure de motif ne pourra la sauver. L'uniformité de l'air de trempe, l'étalement du denier du filament et le choix entre la bande de formage et le fil influencent directement la netteté d'un motif en relief après le collage. L'architecture des faisceaux est également importante ici : une ligne à faisceau unique vous offre le contrôle d'un faisceau rotatif, tandis que les configurations multifaisceaux ouvrent des options pour les structures couche par couche. Nous avons couvert les différences pratiques dans une note technique sur comment les configurations de faisceaux façonnent la sortie du spunmelt .
Collage sans aplatir
C’est dans le collage thermique que se perd la plus grande partie de l’ambition 3D. Une calandre gravée peut produire de beaux piliers, mais si la température de l'huile dérive sur la largeur du visage ou si la pression de pincement est trop élevée, les zones surélevées s'effondrent et le tissu apparaît comme plat au microscope et à la main. Des circuits de fluide thermique stables, une pression uniforme sur toute la largeur de travail et une profondeur de motif choisie en fonction du grammage du tissu cible comptent bien plus que le nombre de motifs de gaufrage proposés dans une brochure.
Les pièces peu glamour : bobinage, refendage, façonnage
Le tissu volumineux et texturé se comporte différemment sur un enrouleur que sur un tissu plat : il emprisonne l'air, construit des rouleaux plus doux et peut se télescoper si le contrôle de la tension est grossier. Les acheteurs qui testent uniquement les sections de formage et de collage le découvrent fréquemment au cours du premier mois de production. Demandez comment l'enrouleuse et la découpeuse traitent des matériaux de faible densité et à volume élevé à pleine vitesse de ligne.
Quatre voies vers une structure 3D et leurs compromis
Il n’y a pas une seule bonne réponse ; le bon itinéraire dépend de la main que vous souhaitez, du poids que vous utilisez et de l'équipement de conversion en aval que vos clients possèdent déjà.
| Itinéraire | D'où vient la 3D | Le mieux adapté à | Attention à |
|---|---|---|---|
| Calendrier gravé | Rouleau de liaison à motifs | Topsheets, lingettes, housses hygiéniques | Usure du motif au fil du temps ; perte de loft à une pression de pincement élevée |
| Ajouré ou en forme de ceinture | Surface de formage à motifs ou perforation mécanique | Couches d'acquisition, feuilles de dessus à évacuation rapide | Durée de vie et nettoyage de la courroie ; définition du trou à grande vitesse |
| Spunmelt multicouche lofté | Empilement de couches et liaison contrôlée | Médical, filtration, automobile | Coût en capital plus élevé ; contrôle qualité plus complexe |
| Stratification ou combinaison d'espaceurs | Étape de formage séparée, puis collage | Matelas, acoustique, textiles techniques | Équipement supplémentaire, coût supplémentaire par mètre carré |
Questions à régler avant de signer
Nous avons examiné suffisamment d'examens techniques pour remarquer que les projets qui se déroulent sans problème sont généralement ceux pour lesquels ces questions ont été posées tôt, et non après l'installation :
- Dans quelle plage de poids de tissu la ligne doit-elle maintenir la structure 3D, pas seulement au niveau idéal ?
- Quelle profondeur de motif et quel rapport surface/trou correspondent à la sensation de main déjà approuvée par votre client ?
- Quelle perte de loft est acceptable après le bobinage, le stockage et la conversion ?
- Quel est le temps de passage réaliste entre un produit texturé et un produit plat sur une même ligne ?
- Quels éléments de commande et marques d'entraînement sont spécifiés, et quel est le cheminement local des pièces de rechange ?
- Qui forme les opérateurs, et pendant combien de temps, sur l'ajustement des modèles et les réglages de température de la calandre ?
Des choix de configuration qui laissent place à la croissance
La plupart de nos clients arrivent avec un seul produit en tête et repartent avec une ligne pouvant en produire trois ou quatre. C’est généralement le bon instinct sur un marché où la texture, le poids et la structure des couches ne cessent de changer. Une accumulation raisonnable ressemble à ceci.
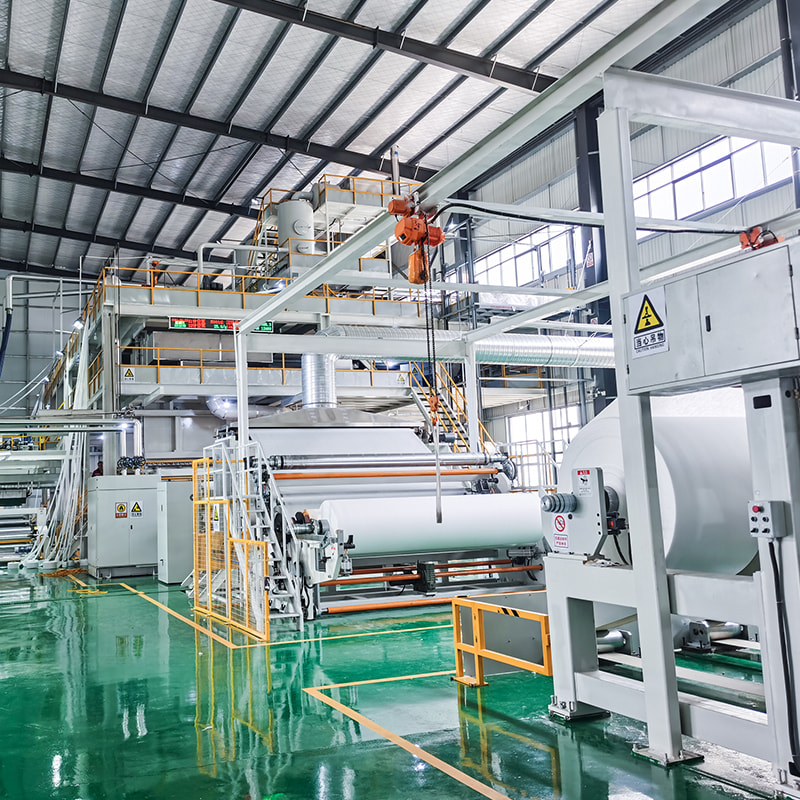
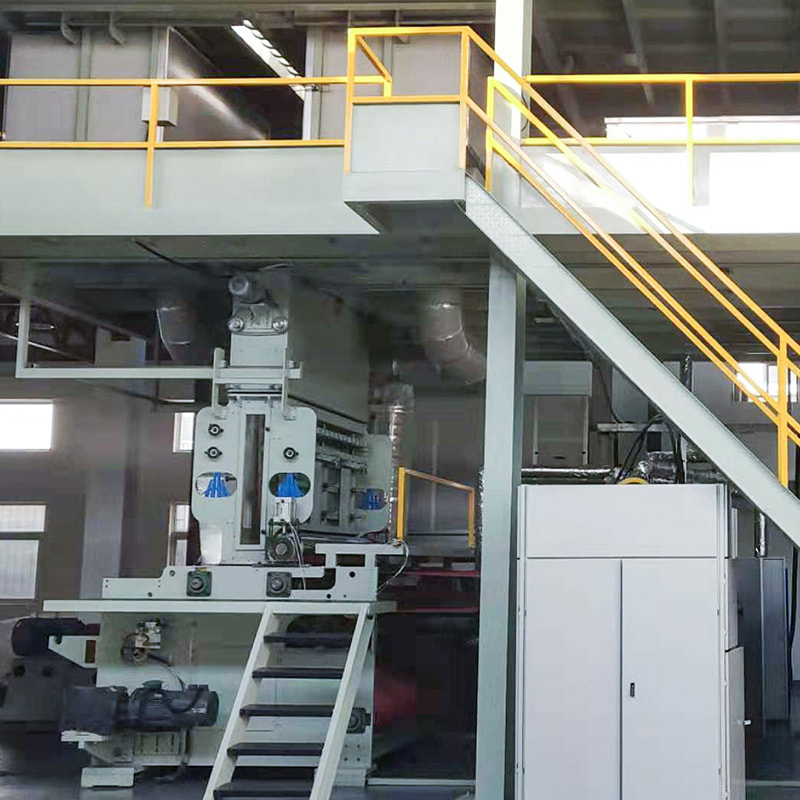 Ligne non tissée Spunbond à faisceau unique pour le collage de motifs d'entrée de gamme Ligne S compacte pour les producteurs qui débutent avec des tissus d'hygiène ou d'essuyage texturés, avec des largeurs de 1 600 à 3 200 mm et une commande par écran tactile PLC pour l'apprentissage du collage de motifs. Voir le produit →
Une ligne S à faisceau unique est le point de départ honnête pour un producteur qui se lance dans les tissus d'hygiène ou d'essuyage texturés. Il est compact, rapide à mettre en service et facile à utiliser : le type de machine qui permet à une équipe d'apprendre le collage de modèles sans dépenser de capital sur une capacité qu'elle ne peut pas encore vendre. Les largeurs à partir de 1 600 mm couvrent la plupart des demandes régionales.
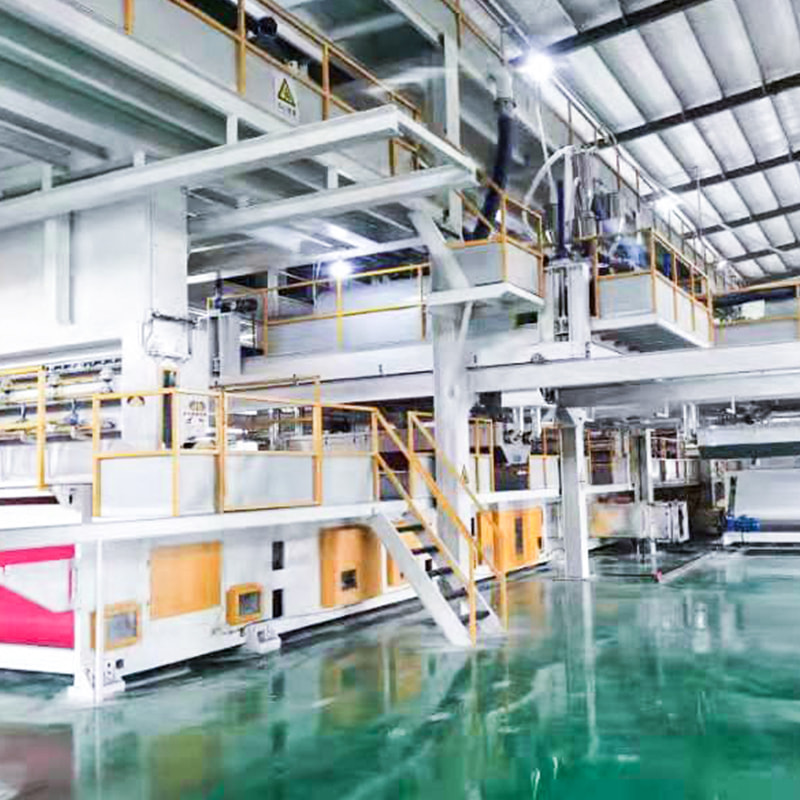
Lorsque le volume et la consistance commencent à compter, une configuration SS à double faisceau vous offre deux faisceaux de rotation alimentant une section de liaison, ce qui améliore le contrôle des couches et la stabilité de la production à un rendement plus élevé. Pour les travaux de topsheet où une surface 3D douce et uniforme est l'argument de vente, c'est souvent le juste milieu entre investissement et flexibilité.
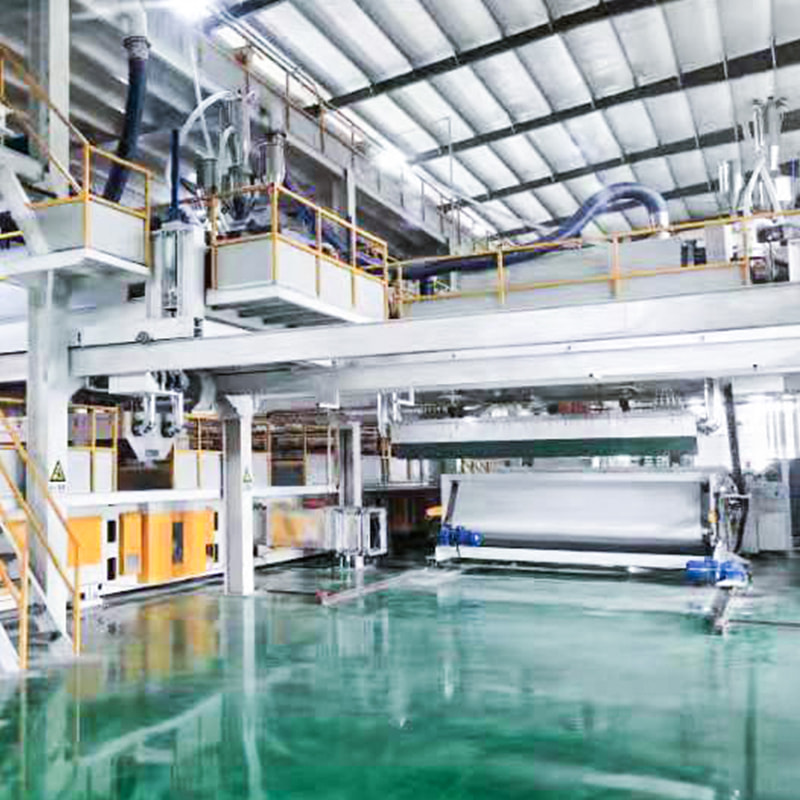
Pour les applications critiques – médicale, filtration, automobile – une configuration SMMS place des couches soufflées par fusion entre les bandes filées tout en conservant suffisamment de volume dans les couches externes pour préserver une surface douce et structurée. Il s’agit d’un engagement plus important, mais il ouvre des catégories de produits qu’une ligne monocouche ne peut tout simplement pas atteindre.
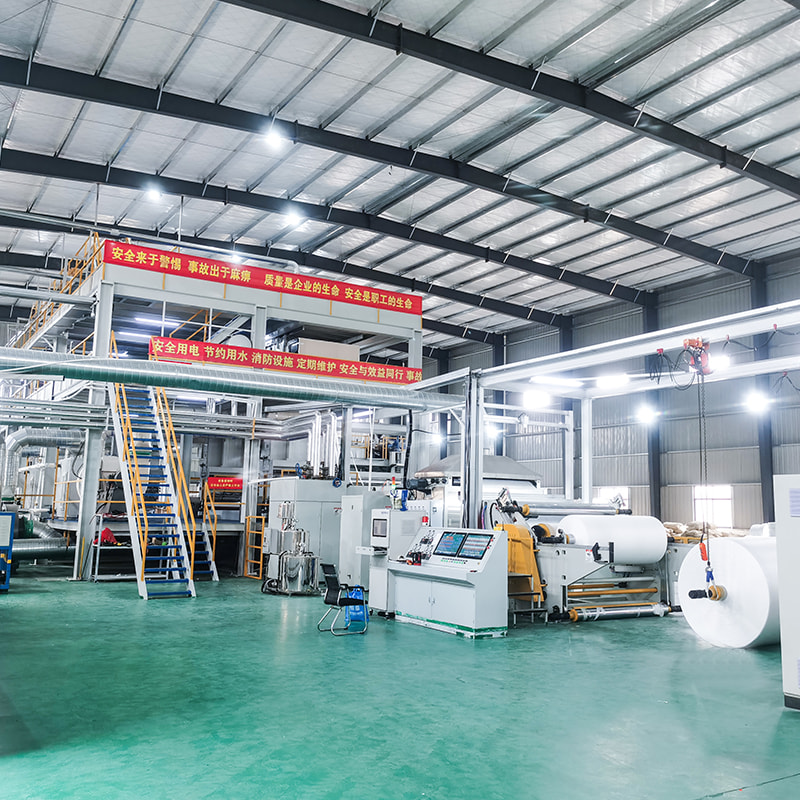
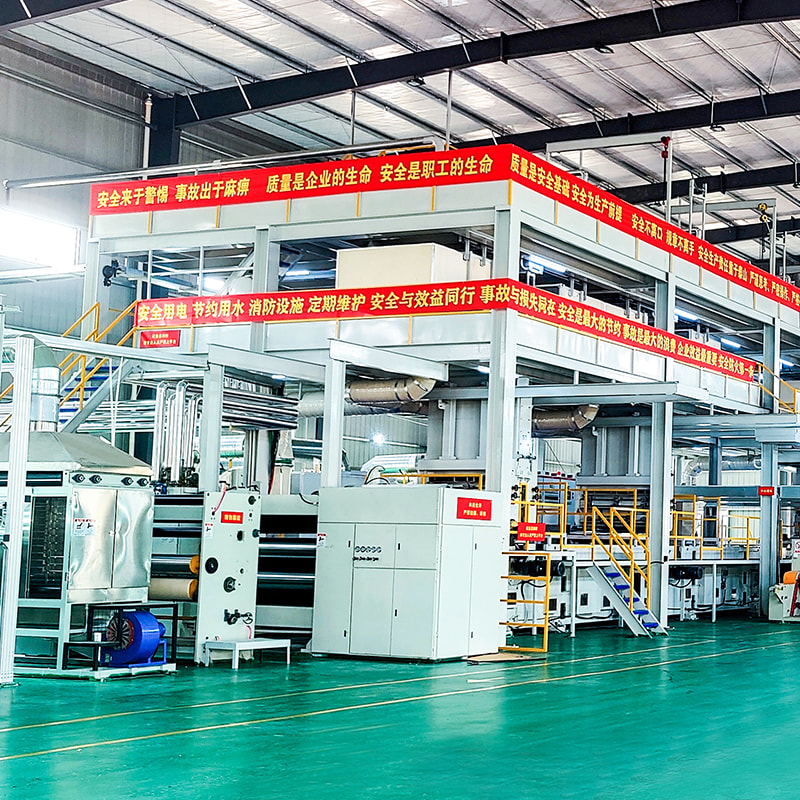
Dans les trois cas, nous maintenons la conversation sur les spécifications ouverte : les équipements principaux et auxiliaires peuvent être adaptés au mélange de fibres particulier d'un client, à la bande de poids du tissu et à l'espace au sol disponible, et les systèmes de contrôle sont construits autour du fonctionnement d'un API et d'un écran tactile afin que les changements de modèle ne nécessitent pas l'intervention d'un ingénieur sur site.
Un mot de clôture de l'atelier
Le marché des non-tissés 3D récompense les producteurs qui peuvent promettre une structure et la livrer ensuite de manière cohérente au rythme commercial. Il s’agit essentiellement d’une question de machine, et il vaut la peine de la traiter comme une question posée dès la première réunion technique plutôt que comme la dernière. Si vous souhaitez parcourir les options de motifs, le contrôle de la température de la calandre ou les choix de largeur et de faisceaux par rapport à votre propre plan de produit, notre équipe se fera un plaisir d'en parler - vous pouvez trouver notre historique et nos emplacements sur le à propos de la page , et nous répondons aux demandes directement plutôt que de les acheminer via un centre d'appels. Apportez des échantillons de tissus. Ils rendent la conversation beaucoup plus courte.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Chine
